Chỉ định đường kính và độ vừa vặn của lỗ khoan, độ sâu toàn bộ đường kính, mặt cắt đáy cho phép, thành cuối còn lại tối thiểu và mối quan hệ của lỗ khoan với các tạp chí trục làm việc. Giữ chiều dài cài đặt có thể sử dụng tách biệt với độ sâu điểm khoan. Phạm vi lỗ mù của Guanshuo liệt kê lỗ khoan 2-30 mm, độ sâu 5-150 mm và tỷ lệ chiều sâu trên đường kính tối đa là 10: 1; những giới hạn đó phải được xem xét cùng nhau, không được trộn lẫn một cách tùy tiện.
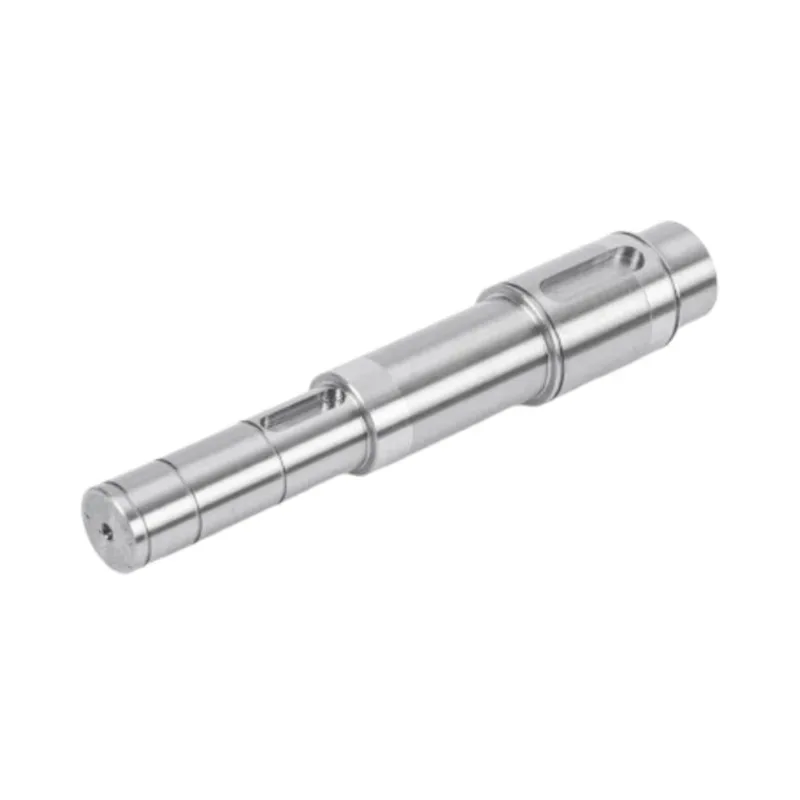
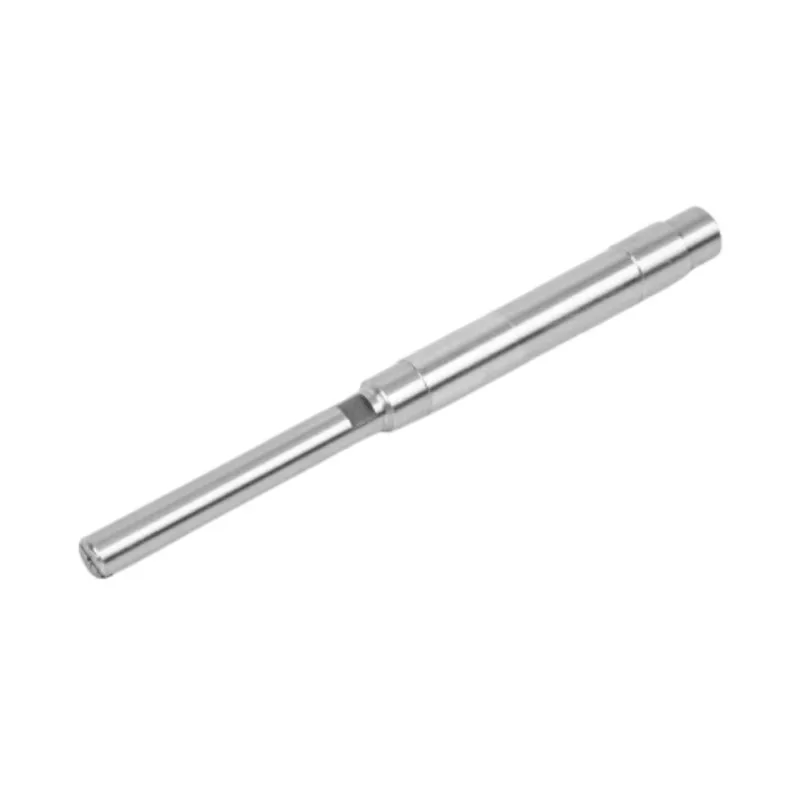
Giữ một rãnh then duy nhất khi kết nối trục, chốt và trục hoàn chỉnh đáp ứng các yêu cầu về tải và lắp ráp. Hãy xem xét các đường then đôi đối lập khi một trục cần hai đường truyền mô-men xoắn và hình học giao phối có thể được sản xuất và xác minh cùng nhau. Hai phím không tự động tăng gấp đôi xếp hạng của kết nối: sự khác biệt về kích thước có thể khiến một phím ăn khớp trước, đồng thời trục và trục vẫn cần được kiểm tra độ bền riêng.
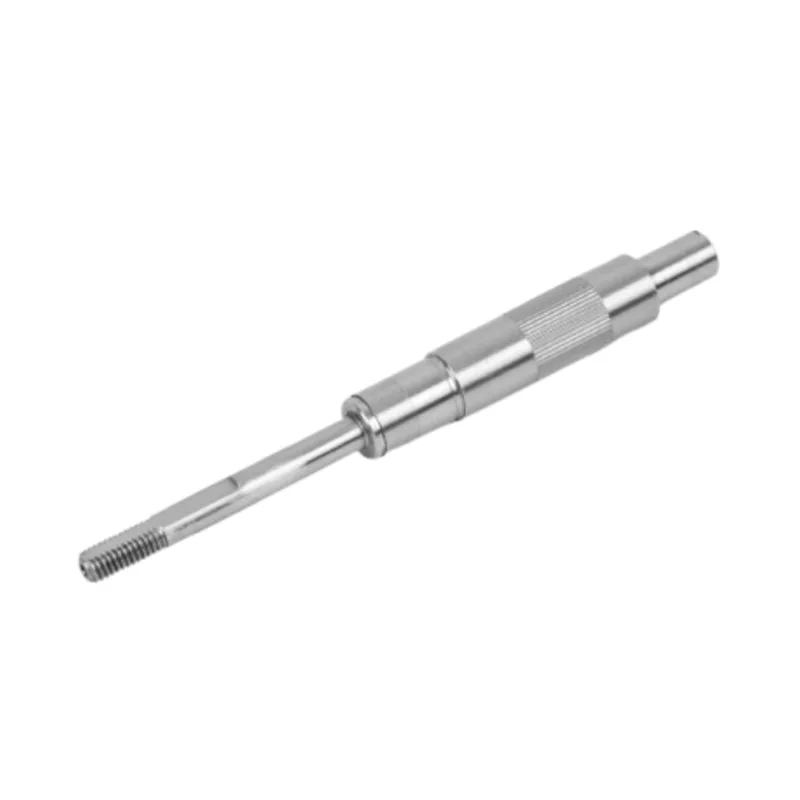
Thiết kế một trục bước xung quanh các bộ phận mà nó định vị. Kiểm tra góc nghiêng của trục so với đường bao góc cho phép của ổ trục đã chọn, cung cấp đủ điểm tựa cho vai của vòng ổ trục và kiểm soát khoảng cách chức năng giữa các bề mặt định vị. Chỉ định kích thước tạp chí và hình dạng vai riêng biệt. Bán kính được chọn chỉ để thuận tiện cho việc gia công có thể cản trở chỗ ngồi; một góc nhọn hơn chỉ được chọn để giải phóng mặt bằng có thể tạo ra mối lo ngại về mỏi.
Sử dụng 304 làm điểm khởi đầu cho dịch vụ ẩm ướt hoặc ăn mòn nhẹ. Hãy xem xét 316 khi việc tiếp xúc với clorua khiến khả năng chống rỗ được ưu tiên cao hơn. Đánh giá 420 đã qua xử lý nhiệt khi trục cần bề mặt cứng, chống mài mòn và môi trường tương thích với cấp đó. Khả năng HRC 48 đến 55 của Guanshuo áp dụng cho 420 sau khi làm nguội và ủ ở nhiệt độ thấp. Nó không áp dụng cho mọi trục không gỉ. Chỉ định cùng lúc cấp độ, điều kiện vật liệu và yêu cầu về độ cứng, sau đó kiểm soát hình dạng cổ trục đã hoàn thiện một cách riêng biệt.
Xác định độ nhám bề mặt trục động cơ riêng biệt cho từng vùng chức năng. Đánh dấu các cổ trục ổ trục, bịt kín các vùng tiếp xúc, rôto hoặc ghế vừa khít với máy ép và các tính năng truyền mô-men xoắn trên bản vẽ, sau đó hoàn thiện từng vùng mà phần giao phối của nó yêu cầu. Giữ đường kính, độ đảo, độ thẳng và độ trụ như các bộ điều khiển riêng biệt. Tại Guanshuo, độ hoàn thiện được công bố nằm trong khoảng từ Ra ≤ 0,8 μm trên một sản phẩm trục trơn không gỉ đến Ra 0,2–0,4 μm trên trục tốc độ cao và Ra 0,05–0,2 μm trên vị trí ổ trục của trục siêu chính xác. Đó là những phạm vi dành riêng cho sản phẩm, không phải một thông số kỹ thuật chung cho mỗi trục động cơ.
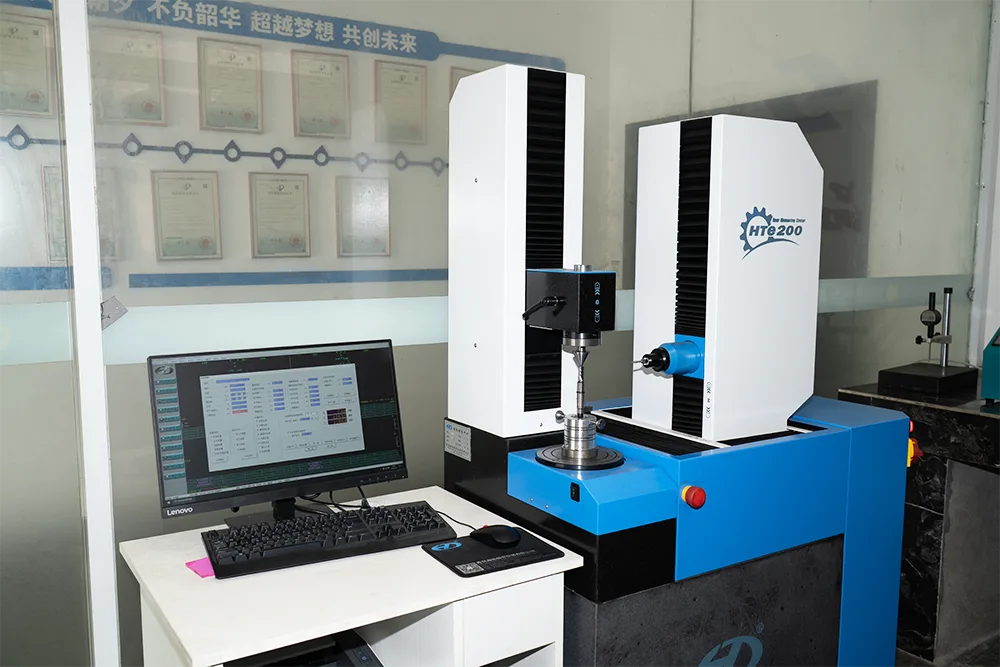
Báo cáo kiểm tra trục động cơ phải xác định bộ phận và bản sửa đổi, sau đó ghi lại kết quả thực tế về các đặc tính ảnh hưởng đến độ khít và chuyển động quay. Chúng thường bao gồm vật liệu, đường kính tới hạn, độ đảo hoặc độ trụ, độ nhám bề mặt, độ cứng và bất kỳ hình dạng rãnh then hoặc đường trục nào. Sử dụng báo cáo bài viết đầu tiên để phê duyệt thiết lập trước khi sản xuất hàng loạt. Sử dụng hồ sơ lô và các quy tắc sàng lọc đã được thống nhất để cho thấy rằng các bộ phận sau đó vẫn nằm trong giới hạn tương tự.
Chúng tôi sử dụng cookie để cung cấp cho bạn trải nghiệm duyệt web tốt hơn, phân tích lưu lượng truy cập trang web và cá nhân hóa nội dung. Bằng cách sử dụng trang web này, bạn đồng ý với việc chúng tôi sử dụng cookie. Chính sách bảo mật


 10 2026-09
 10 2026-09
 05 2026-09
 28 2026-08
 25 2026-08