Trả lời nhanhGia công trục chính xác biến thanh thép thành trục động cơ hoàn thiện thông qua sáu trạm: kiểm tra vật liệu, tiện và phay CNC, cắt trục hoặc cắt bánh răng, xử lý nhiệt, mài chính xác và kiểm tra lần cuối. Quá trình mài luôn diễn ra sau quá trình đông cứng vì quá trình xử lý nhiệt làm di chuyển kim loại. Trình tự đó là yếu tố giữ cho dung sai IT5 đến IT6, độ thẳng trong khoảng 0,01 mm và độ hoàn thiện bề mặt Ra<0,4 μm trên trục hoàn thiện.
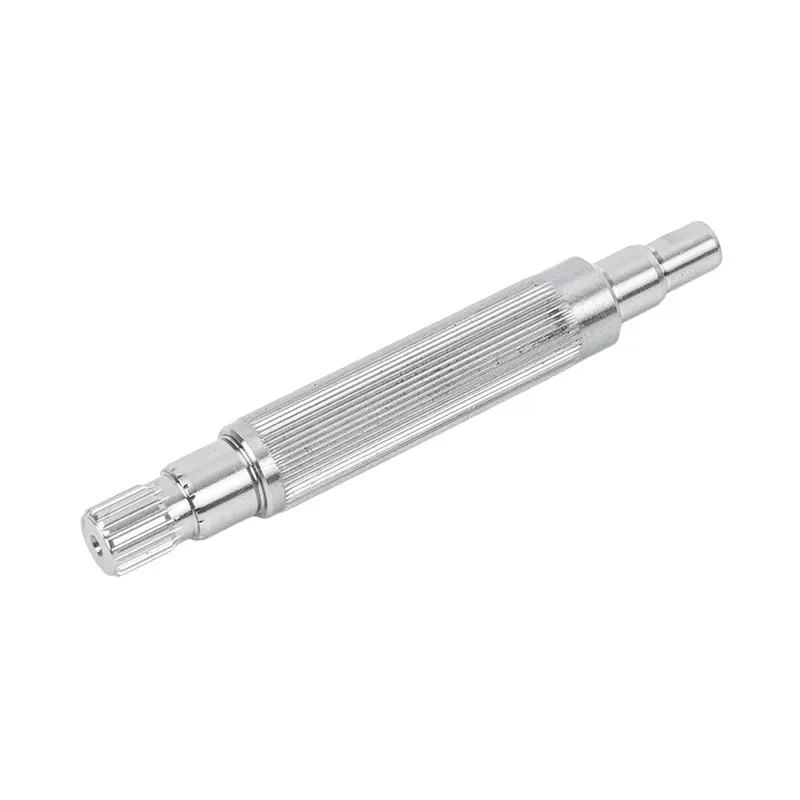
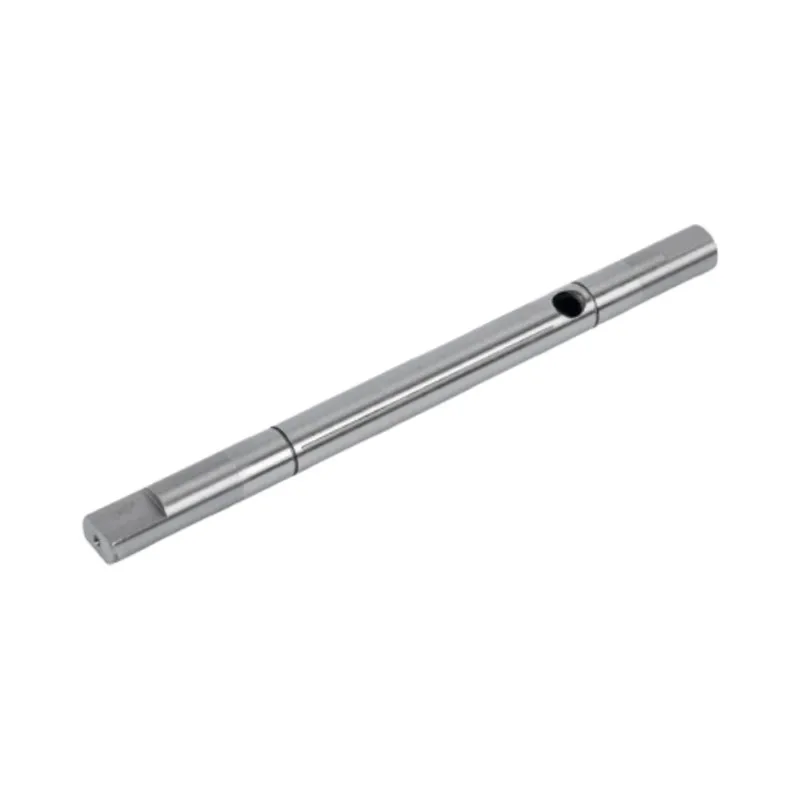
Một kết thúctrục động cơtrông đơn giản. Một thanh thép sáng loáng, cách vài bậc thang, có thể là một rãnh then. Vẻ ngoài đó ẩn giấu một lộ trình gồm sáu cỗ máy, hai bộ phận và một loạt các quyết định phải diễn ra theo đúng thứ tự. Nhận sai thứ tự và trục là phế liệu. Bài viết này giới thiệu về Guanshuo Precision, từng trạm một và giải thích những gì mỗi người đóng góp vào phần hoàn thiện.
Mọi trục đều đi theo cùng một xương sống. Trục đơn giản bỏ qua một hoặc hai trạm. Trục cứng, có rãnh sử dụng cả sáu trục.
| # | Ga tàu | Những gì nó đặt |
|---|---|---|
| 1 | Kiểm tra vật liệu đầu vào | Lớp, thành phần hóa học và tình trạng thanh |
| 2 | Tiện và phay CNC | Đường kính, bước, ren, rãnh then |
| 3 | Cắt Hobbing và spline | Spline và răng bánh răng |
| 4 | Xử lý nhiệt | Độ cứng, sức mạnh, tuổi thọ mệt mỏi |
| 5 | Mài hình trụ và không tâm | Kích thước cuối cùng, độ tròn, độ hoàn thiện |
| 6 | Kiểm tra lần cuối | Bằng chứng rằng phần đáp ứng bản vẽ |
Trục bắt đầu như thanh phôi. Trước khi thực hiện một lần cắt, thanh được kiểm tra dựa trên bản vẽ. Cấp, chứng chỉ nhà máy, đường kính và tình trạng bề mặt đều được xác minh.
Trạm này trông giống như thủ tục giấy tờ, nhưng nó ngăn chặn những loại hư hỏng tốn kém nhất. Nếu loại sai vào cửa hàng, không ai để ý cho đến khi xử lý nhiệt không đạt được độ cứng. Lúc đó số giờ gia công đã được sử dụng hết. Guanshuo chạy trục bằng thép carbon 45#, thép hợp kim 40Cr và 4140, thép cứng vỏ 20CrMnTi và thép không gỉ 304 hoặc 316L, vì vậy, sự nhầm lẫn về cấp độ là một rủi ro thực sự mắc phải ở đây.
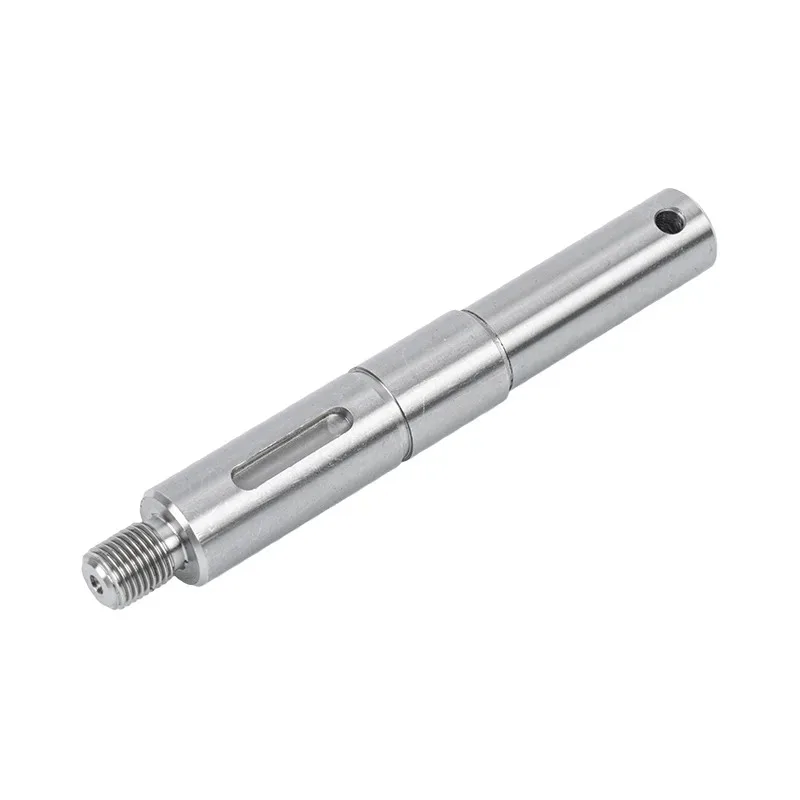
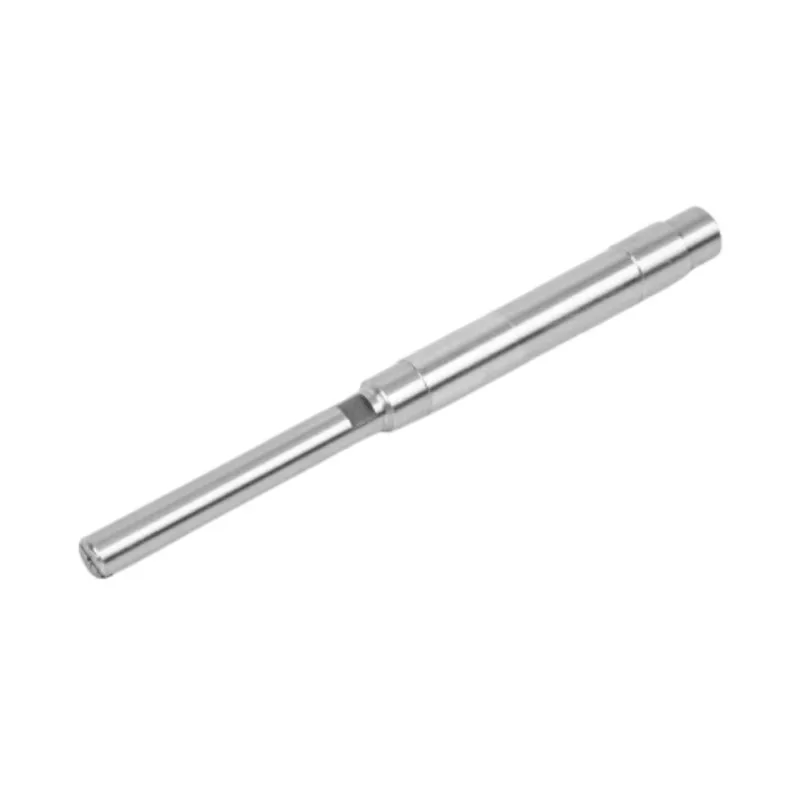
Đây là nơi trục hình thành. Thanh được chuyển về đường kính thô, các bậc được cắt và công việc phay thêm các rãnh then, mặt phẳng và lỗ chéo.
Chi tiết quan trọng là cần bao nhiêu thiết lập. Mỗi khi một bộ phận được tháo ra và kẹp lại, một lỗi nhỏ sẽ xuất hiện giữa các bộ phận. Máy phay tiện cắt các tính năng tiện và phay trong một lần kẹp, do đó rãnh then vẫn đúng với đường kính mà nó nằm trên đó. Guanshuo vận hành 3 máy kết hợp máy tiện quay và 2 trung tâm gia công cùng với khoảng 60 máy CNC thông thường, do đó, các trục phức tạp có thể được chuyển đến một máy thiết lập đơn trong khi các trục đơn giản hơn chạy với số lượng lớn ở nơi khác.
Các thợ máy để lại vật liệu mài trên các mâm cặp ở đây, thường là vài phần mười milimét. Quá ít và mài không thể làm sạch sự biến dạng do cứng lại. Quá nhiều và việc mài sẽ mất nhiều thời gian hơn và làm nóng bộ phận. Đánh giá khoản trợ cấp đó là một trong những kỹ năng thầm lặng của một tiệm bán trục.

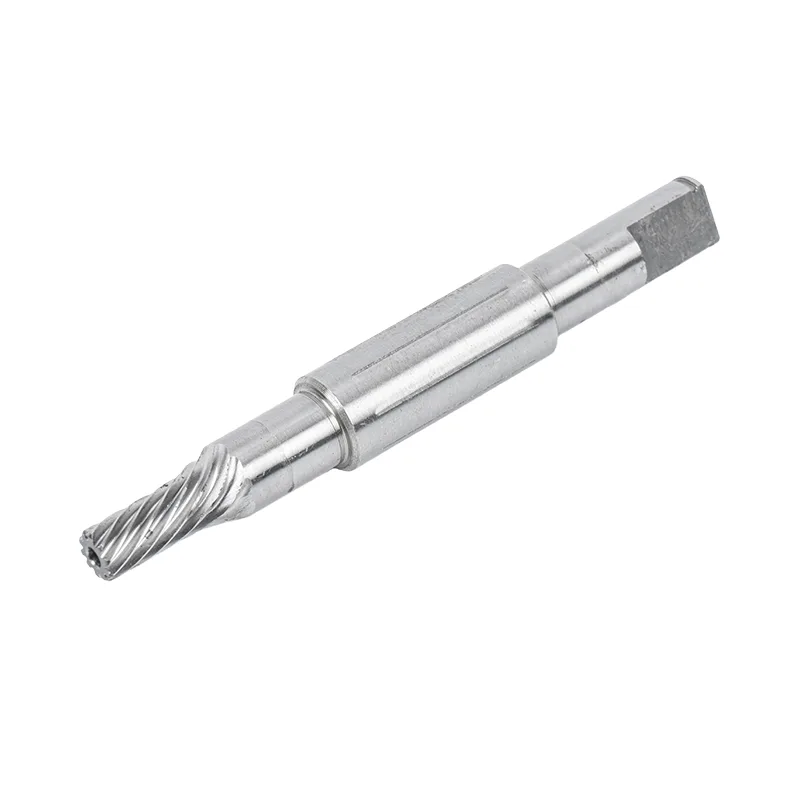
Trục truyền động qua răng chứ không phải chìa khóa sẽ đi đến bộ phận hobbing. Bếp cắt dạng trục hoặc bánh răng khi trục quay cùng lúc với dao cắt. Guanshuo vận hành 6 máy hobbing cho công việc này.
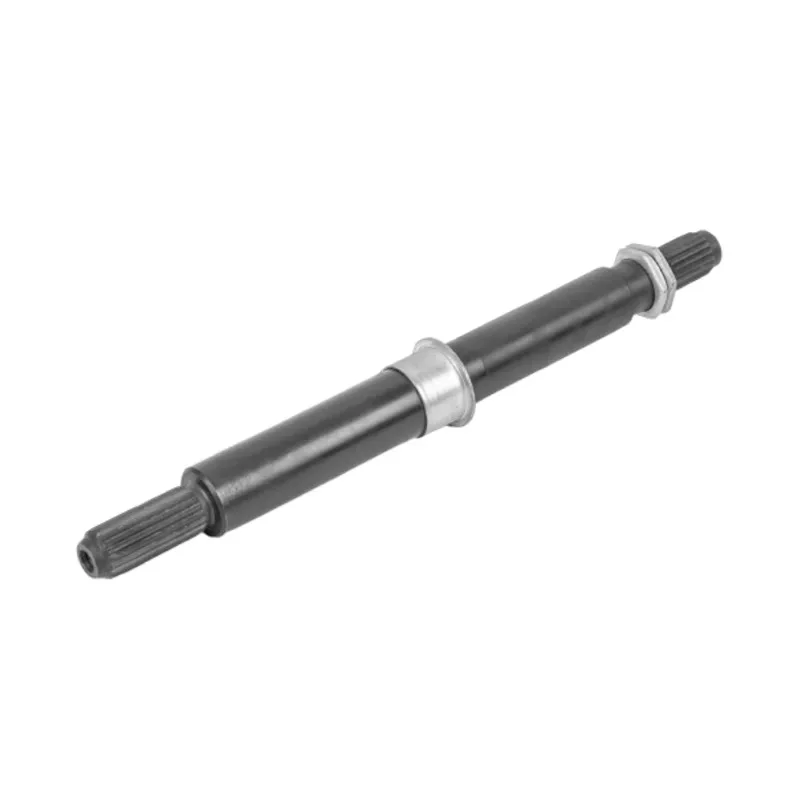
Độ chính xác của trục được đo bằng sai số phân chia, đó là mức độ đồng đều của các răng xung quanh trục. Răng không đều có nghĩa là một số răng chịu nhiều tải trọng hơn những răng khác và những răng đó sẽ bị hỏng trước tiên. Dung sai được giữ trêntrục xoayphản ánh hình thức:
| dạng đường cong | Lỗi chia | Tính cách |
|---|---|---|
| liên quan | .015 đến 0,03 mm | Tự định tâm, phi lê gốc lớn, độ bền mỏi tốt nhất |
| hình chữ nhật | .020,02 mm | Mạnh mẽ dưới tác động và tải ngoài trung tâm |
| tam giác | .010,01 đến 0,02 mm | Răng mịn, tự định tâm, cho tải trọng nhẹ hơn |
Các cạnh của răng spline không liên quan được hoàn thiện ở mức Ra<0,8 đến 1,6 μm, với độ đối xứng của spline được giữ ở mức ≤0,02 mm. Bề mặt đó quan trọng vì các sườn trượt nhẹ khi chịu tải, còn sườn thô ráp sẽ bị căng và mòn. Phi lê chân răng được cắt thành R0.3 đến R0.8, giúp phân tán ứng suất ở chân răng thay vì tập trung vào chân răng. Phi lê chân răng là nơi răng then chốt bị nứt, vì vậy bán kính này là đặc điểm mỏi chứ không phải là đặc điểm thẩm mỹ.
Gia công tạo cho trục hình dạng của nó. Xử lý nhiệt mang lại cho nó sức mạnh của nó. Bộ phận này được tôi và tôi luyện để có độ dẻo dai ở lõi hoặc được làm cứng bằng cảm ứng ở những nơi chỉ cần bề mặt cứng.
Tuyến đường nào phụ thuộc vào nhiệm vụ. Trục phải chống mỏi do uốn suốt toàn bộ mặt cắt của nó được tôi cứng hoàn toàn. Một trục cần một tạp chí ổ trục cứng trên một lõi cứng sẽ được làm cứng cảm ứng chỉ trên tạp chí đó. Các loại thép làm cứng vỏ như 20CrMnTi được cacbon hóa, tạo nên lớp vỏ cứng bên trên lõi mềm, hấp thụ sốc. Độ cứng hoàn thiện điển hình dao động từ 42 đến 48 HRC và trục cấp trục chính dao động từ 60 đến 65 HRC.
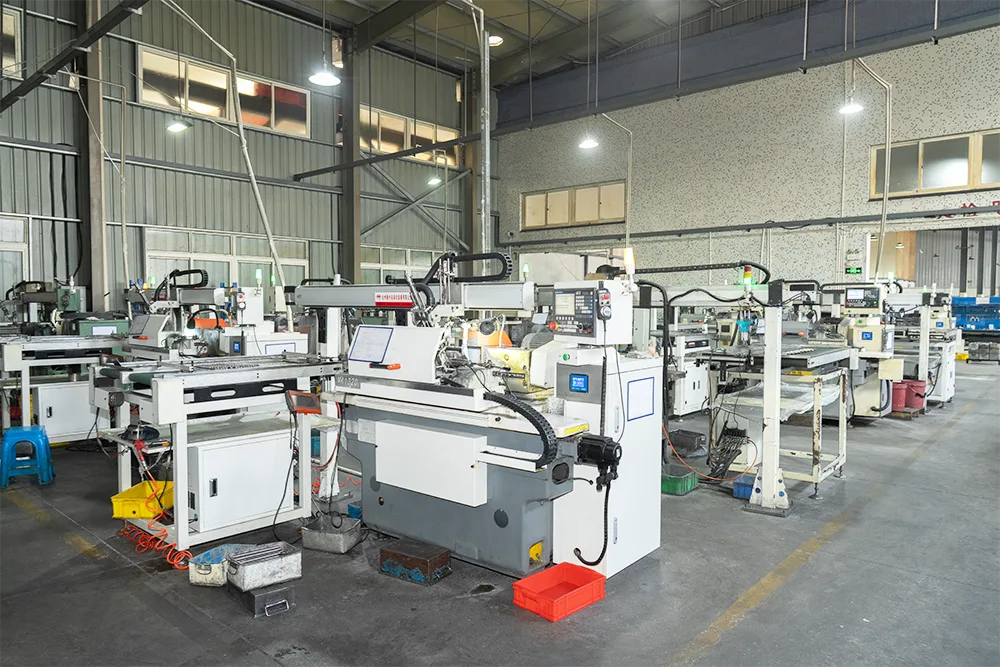
Mài là nơi trục trở thành một bộ phận chính xác. Mọi thứ trước đó đều là sự chuẩn bị. Guanshuo vận hành 26 máy mài hình trụ CNC và 6 máy mài không tâm có độ chính xác cao, đây là khối thiết bị đơn lớn nhất trong nhà máy.
Trục được giữ giữa các tâm và nối đất từng đường kính một. Bởi vì nó xoay các lỗ tâm của chính nó nên mọi tạp chí cuối cùng đều đồng tâm với các lỗ trung tâm khác. Đây là phương pháp dành cho trục bậc, ổ trục và bất cứ thứ gì mà đường kính phải đúng với nhau.
Trục nằm trên một lưỡi dao giữa bánh mài và bánh điều chỉnh, không có tâm nào cả. Các bộ phận được nạp liên tục. Nó nhanh và có khả năng giữ một đường kính nhất quán trên một trục dài và mảnh mà không làm cho bộ phận bị lệch. Đây là phương pháp đơn giảntrục trơn truvề khối lượng.
| Mài hình trụ | Mài vô tâm | |
|---|---|---|
| Một phần được giữ | Giữa các trung tâm | Trên một lưỡi dao, không được hỗ trợ |
| Tốt nhất ở | Độ đồng tâm giữa các đường kính | Kích thước nhất quán dọc theo chiều dài |
| Bộ vest | Trục bước và nhiều đường kính | Trục trơn dài, khối lượng lớn |
| Thông lượng | Chậm hơn từng phần một | Nạp nhanh, liên tục |
Hầu hết các trục sử dụng cả hai. Mài không tâm giúp phần thân trơn có kích thước nhanh chóng, sau đó mài hình trụ sẽ hoàn thiện các tạp chí quan trọng. Chúng cùng nhau mang lại độ chính xác từ IT5 đến IT6, độ thẳng trong phạm vi 0,01 mm và Ra<0,4 μm. Với đường chuyền siêu hoàn thiện, bề mặt có thể đạt Ra 0,2 μm.

Chất làm mát không phải là một chi tiết ở đây. Dòng chất làm mát khô hoặc hướng không tốt sẽ làm cho bề mặt nóng lên, có thể đốt cháy lớp đất và để lại những vết mềm mà mắt thường không nhìn thấy được. Người vận hành theo dõi tình trạng mâm xe và dòng nước làm mát cũng chặt chẽ như khi họ xem thông số kích thước.
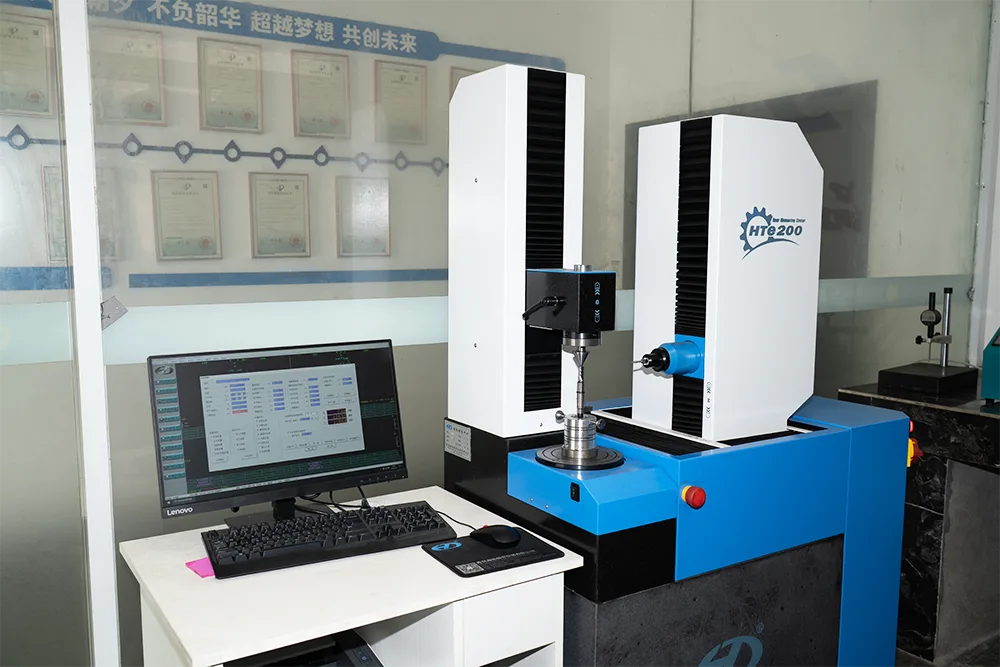
Một trục chưa hoàn thành khi nó rời khỏi máy mài. Nó được hoàn thành khi nó được đo. Guanshuo có 6 người ở bộ phận chất lượng và một phòng chứa dụng cụ chuyên dụng.
| Dụng cụ | Nó kiểm tra những gì |
|---|---|
| Máy đo hình trụ | Độ tròn, độ trụ, độ đảo |
| Máy đo độ hoàn thiện bề mặt | Ra trên tạp chí và khuôn mặt con dấu |
| Máy chiếu hai chiều | Biên dạng, rãnh then, vát mép, bán kính |
| Trung tâm đo bánh răng | Độ chính xác của răng Spline và bánh răng |
| Máy đo độ cứng | Kết quả xử lý nhiệt |
| Kiểm tra quang học tự động | Sàng lọc kích thước tốc độ cao theo khối lượng |
Bộ kiểm tra quang học quan trọng nhất trong quá trình sản xuất. Đo tay mẫu một đợt. Kiểm tra quang học sàng lọc các bộ phận liên tục, do đó sự trôi dạt được phát hiện trong khi nó đang diễn ra thay vì sau khi pallet được đóng hộp.
Nguyên tắc quan trọng nhất trong chế tạo trục là mài sau khi đông cứng. Điều này nghe có vẻ hiển nhiên khi được nêu, nhưng đó là sự khác biệt giữa trục có dung sai khi sử dụng và trục không có.
Quá trình đông cứng làm nóng thép và nguội nhanh. Kim loại thay đổi cấu trúc và bộ phận chuyển động. Trục được hoàn thiện đến kích thước cuối cùng trước khi đông cứng sẽ ra khỏi lò không có dung sai, không tròn và thường bị cong. Không có sự chăm sóc nào ở các trạm trước đó có thể ngăn chặn được điều đó. Việc mài sau khi làm cứng sẽ loại bỏ sự biến dạng và thiết lập hình dạng thực sự cuối cùng.
Một số nhà cung cấp bỏ qua quá trình xay sau khi đông cứng để tiết kiệm chi phí. Các bộ phận đo ở nhiệt độ phòng có thể chấp nhận được trên cơ sở mẫu, sau đó gây ra tiếng ồn cho ổ trục và mài mòn sớm trên hiện trường. Đây là một lý do để hỏi trực tiếp nhà cung cấp về lộ trình quy trình của họ chứ không chỉ về giá cả.
Số lượng máy không phải là tiếp thị. Họ cho bạn biết những gì một cửa hàng thực sự kiểm soát nội bộ.
Một xưởng có máy tiện nhưng không có máy mài phải gửi công đoạn quan trọng ra bên ngoài. Một cửa hàng có máy mài nhưng không có nhà thầu phụ cung cấp mọi trục có khớp nối. Mỗi lần chuyển giao sẽ làm tăng thêm thời gian thực hiện, chi phí và khoảng trống để làm mờ đi trách nhiệm giải trình. Guanshuo liên tục tiện, phay, mài, xử lý nhiệt, mài và kiểm tra dưới một mái nhà, đó là lý do tại sao toàn bộ lộ trình có thể được báo giá dưới dạng một mức giá và một ngày giao hàng.
Nhà máy đã hoạt động theo cách này kể từ năm 2016. Nó hoạt động theo tiêu chuẩn ISO 9001, nắm giữ 11 công nghệ được cấp bằng sáng chế và được công nhận là doanh nghiệp công nghệ cao cấp quốc gia, với hơn 50 nhân viên bao gồm đội ngũ kỹ thuật và chất lượng tận tâm. Các trục từ tuyến đường này đi vào động cơ kéo xe sử dụng năng lượng mới, tự động hóa công nghiệp và robot, dụng cụ chính xác, thiết bị y tế và thiết bị gia dụng cao cấp.
Gửi bản vẽ hoặc mẫu của bạn đến Guanshuo Precision. Toàn bộ quy trình được thực hiện nội bộ, từ kiểm tra thanh cho đến gia công, xử lý nhiệt và mài chính xác đến báo cáo đo lường cuối cùng.
Yêu cầu báo giá Hoặc liên hệ với nhóm trêntrang liên hệ.