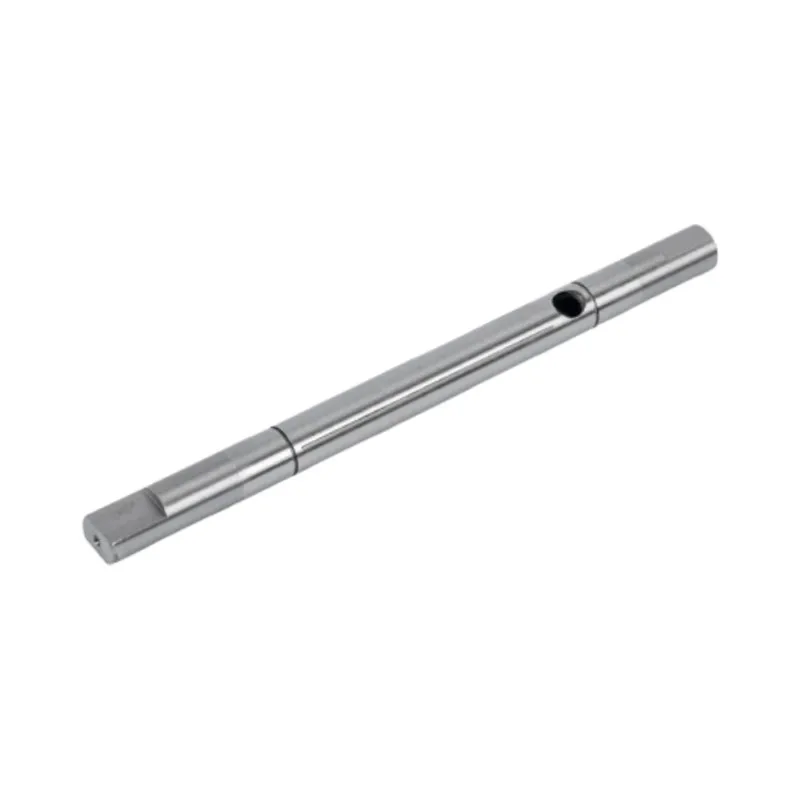
Trục có thể khiến máy tiện nhìn thẳng và chuyển động trong quá trình xử lý nhiệt. Câu hỏi hữu ích không phải là liệu chuyển động đó có bình thường hay không. Vấn đề là liệu quy trình sản xuất có đủ khả năng kiểm soát, vật liệu mài và bằng chứng kiểm tra để đưa trục trở lại bản vẽ hay không.

Làm thẳng trục sẽ khắc phục hiện tượng uốn cong còn sót lại sau khi gia công hoặc xuất hiện trong quá trình xử lý nhiệt. Đối với trục động cơ chính xác, nó thường thuộc về sau khi tôi cứng và trước khi mài lần cuối. Trước tiên, nhà máy sẽ đo trục dựa trên các mốc chuẩn xác định, áp dụng hiệu chỉnh có kiểm soát khi cần thiết và đo lại. Quá trình mài cuối cùng sẽ đưa tạp chí về kích thước và hoàn thiện. Một bản vẽ hữu ích phải nêu rõ dung sai chiều dài, mốc chuẩn, độ thẳng hoặc độ lệch được kiểm soát và giai đoạn sản xuất mà yêu cầu được áp dụng.
Làm thẳng là một trong những thao tác mà người mua hiếm khi thấy trong báo giá. Điều đó không làm cho nó tùy chọn. Nếu xử lý nhiệt, hình học mảnh mai hoặc các đặc điểm không đồng đều làm trục di chuyển, người ta vẫn phải quyết định khi nào cần sửa nó và cách chứng minh kết quả.
Theo quan điểm của nhà máy, việc làm thẳng không phải là một bước giải cứu cho một bộ phận xấu. Đó là sự kiểm soát có kế hoạch giữa các quá trình làm thay đổi kim loại một cách tự nhiên. của Guanshuolộ trình gia công trục chính xácđặt xử lý nhiệt trước khi làm thẳng và mài chính xác. Thứ tự đó bảo vệ các kích thước cuối cùng thay vì yêu cầu thao tác trước đó phải duy trì độ chính xác cho mọi thay đổi sau này.
Tại sao trục di chuyển sau khi xử lý nhiệt
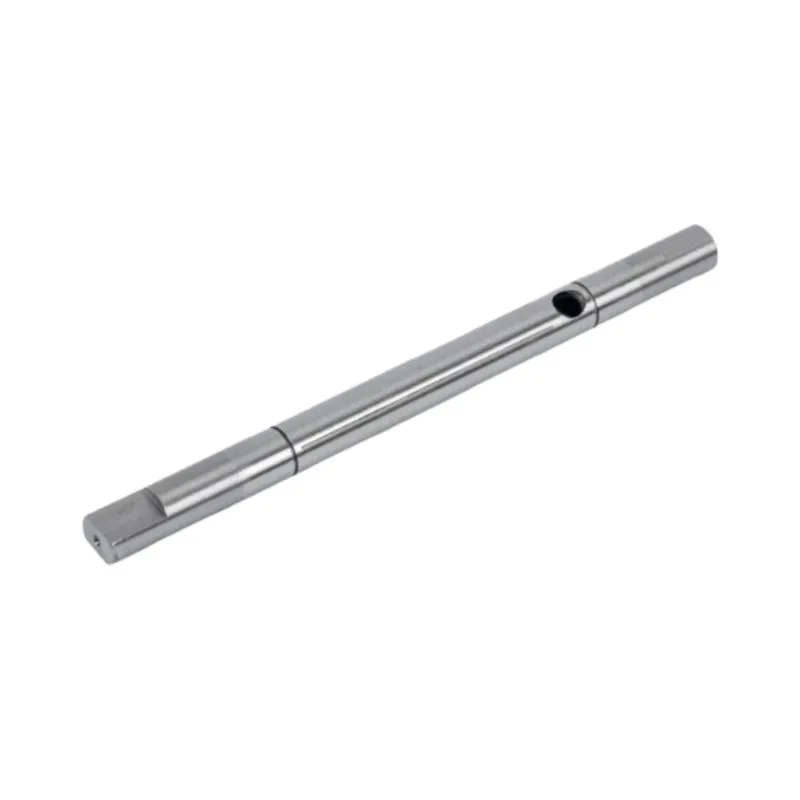
Gia công loại bỏ vật liệu. Xử lý nhiệt làm thay đổi tình trạng của vật liệu còn lại. Cả hai đều có thể giải phóng hoặc phân phối lại ứng suất bên trong, do đó một trục thẳng trong quá trình quay thô có thể không còn thẳng sau khi đông cứng. Bộ phận càng dài và mảnh thì càng dễ thấy hiệu ứng, nhưng các trục có bước ngắn cũng có thể di chuyển.
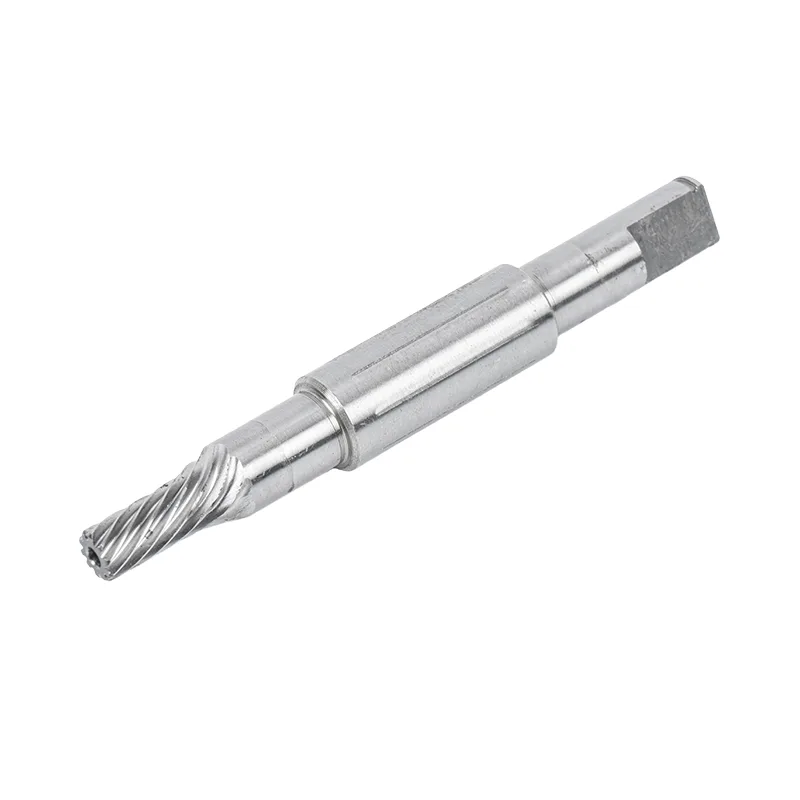
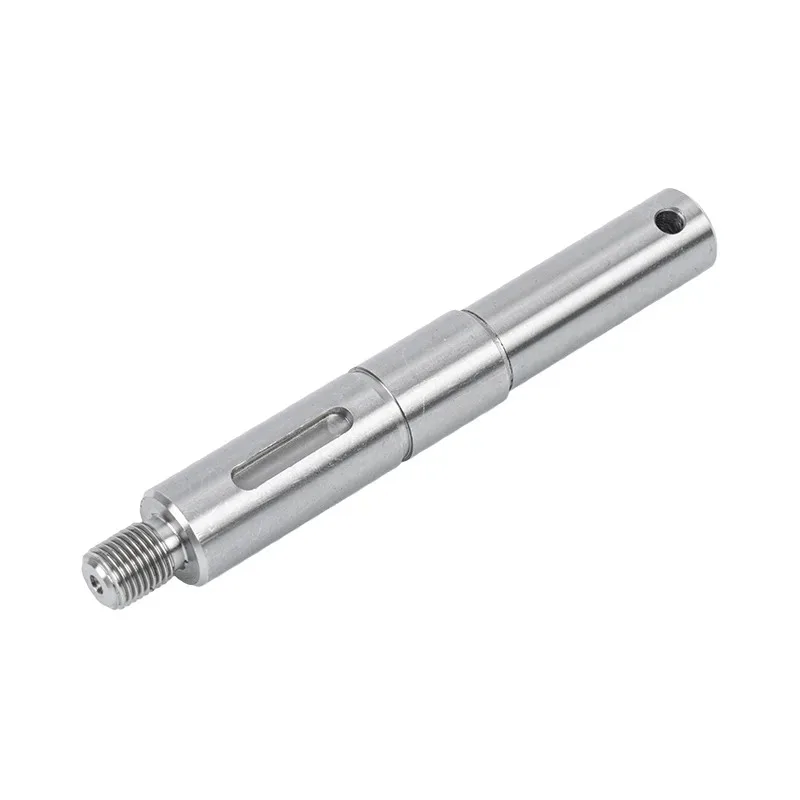
Hình học cũng có vấn đề. Trục có vai, rãnh then, chốt, lỗ hoặc độ dày mặt cắt khác nhau không nóng và nguội như hình trụ trơn. Những tính năng đó là cần thiết cho quá trình lắp ráp, nhưng chúng khiến việc lập kế hoạch quy trình trở nên khó khăn hơn. Do đó, chúng tôi không coi việc làm thẳng là một thao tác ép riêng biệt. Chúng tôi kết nối nó với lượng dự trữ tồn kho, lựa chọn mốc thời gian và lượng vật liệu còn lại để nghiền.
Nếu một bản vẽ yêu cầu độ đảo cuối cùng chặt chẽ, kế hoạch tồi tệ nhất là hoàn thành mọi nhật ký trước khi xử lý nhiệt và hy vọng trục vẫn giữ nguyên vị trí. Chúng tôi muốn để lại độ chính xác cuối cùng cho các hoạt động sau quá trình đông cứng. Nó giúp quá trình diễn ra ở đâu đó khi kim loại di chuyển.
Trường hợp làm thẳng phù hợp trong sản xuất
Lộ trình đầy đủ phụ thuộc vào vật liệu và thiết kế trục, nhưng trình tự dưới đây giải thích công việc của từng giai đoạn. Nó tuân theo quy trình đã được sử dụng trong Guanshuo'squy trình gia công trục.
| Giai đoạn sản xuất | Điều gì xảy ra với trục | Tại sao nó quan trọng đối với sự thẳng thắn |
|---|---|---|
| Kiểm tra vật liệu đầu vào | Loại vật liệu và tình trạng thanh được kiểm tra trước khi cắt. | Một quy trình hợp lý bắt đầu bằng vật liệu phù hợp với bản vẽ và kế hoạch xử lý nhiệt. |
| Tiện và phay CNC | Đường kính, bậc, ren và đặc tính truyền động được gia công thô hoặc bán thành phẩm. | Các tạp chí quan trọng giữ lại đủ lượng hàng để nghiền ngẫm sau này. |
| Xử lý nhiệt | Trục nhận được quá trình làm cứng được chỉ định. | Bộ phận này có thể di chuyển khi ứng suất thay đổi trong quá trình làm nóng và làm mát. |
| Làm thẳng | Trục được đo, hiệu chỉnh khi cần thiết và đo lại. | Hoạt động này làm giảm độ cong trước khi vật liệu cuối cùng được lấy ra khỏi tạp chí. |
| Mài chính xác | Mài hình trụ hoặc không tâm mang đường kính được kiểm soát đến kích thước và độ hoàn thiện cuối cùng. | Quá trình mài sẽ tinh chỉnh hình học cuối cùng và loại bỏ dung sai theo kế hoạch. |
| Kiểm tra lần cuối | Kích thước, độ thẳng hoặc độ đảo, độ hoàn thiện và các đặc điểm bản vẽ khác được ghi lại. | Kết quả được kiểm tra trong cùng hệ thống mốc theo yêu cầu của bản vẽ. |
Lệnh này hữu ích hơn một lời hứa mơ hồ rằng trục sẽ được "kiểm tra". Nó cho người mua biết khi nào hình học được tạo và khi nào nó được xác minh. Nó cũng bộc lộ một khác biệt chung về báo giá: hai nhà cung cấp có thể định giá cùng một bản vẽ, nhưng một nhà cung cấp có thể bao gồm việc hiệu chỉnh sau xử lý nhiệt và ghi lại kiểm tra cuối cùng trong khi nhà cung cấp kia thực hiện một lộ trình đơn giản hơn.
Xác định ý nghĩa của đường thẳng trước khi bắt đầu sản xuất
Từ "thẳng" nghe có vẻ hiển nhiên cho đến khi thanh tra viên phải đo nó. Trục có thể có đường tâm thẳng nhưng độ lệch trục kém. Nhật ký có thể tự tròn và vẫn nằm lệch khỏi trục được thiết lập bởi các ổ trục. Đường kính trơn dài có thể cần kiểm tra độ thẳng trực tiếp, trong khi một động cơ đã lắp ráp có thể quan tâm nhiều hơn đến cách hai tạp chí quay cùng nhau.
| Yêu cầu | Những gì nó mô tả | Câu hỏi hình vẽ phải trả lời |
|---|---|---|
| Độ thẳng | Khoảng cách giữa một phần tử đường hoặc trục trục so với trạng thái thẳng. | Bề mặt hoặc trục nào được kiểm soát và có chiều dài bao nhiêu? |
| hết | Bề mặt thay đổi bao nhiêu khi trục quay quanh một trục tham chiếu xác định. | Những tạp chí hoặc trung tâm nào thiết lập trục quay? |
| hình trụ | Dạng của một bề mặt hình trụ mà không sử dụng một mốc đo lường riêng biệt. | Tạp chí nào cần kiểm soát biểu mẫu? |
| Đường kính và phù hợp | Kích thước hoàn thiện của nhật ký và cách nó kết hợp với ổ trục, vòng đệm hoặc trục. | Dung sai nào được áp dụng sau khi mài? |
Các điều khiển này có liên quan với nhau nhưng chúng không thể thay thế cho nhau. Đây là lúc chúng ta đôi khi phải làm chậm một dự án trước khi có thể tăng tốc nó. Nếu bản vẽ ghi "độ thẳng 0,01" mà không xác định khoảng cách được kiểm soát hoặc điều kiện đo, thì trước tiên chúng tôi sẽ chuyển ghi chú đó thành hướng dẫn kiểm tra. Nếu không, người mua và nhà máy có thể sản xuất các số khác nhau từ cùng một trục.
Vòng làm thẳng của nhà máy được đo, sửa, đo lại
Vòng làm thẳng hợp lý bắt đầu bằng phép đo chứ không phải lực. Người vận hành cần xác định vị trí uốn cong, hiểu trục tham chiếu và biết mức độ hiệu chỉnh mà quy trình tiếp theo có thể chấp nhận. Áp dụng một sửa chữa mà không có thông tin đó có thể làm thay đổi lỗi hơn là giảm bớt nó.
1. Thiết lập tài liệu tham khảo
Trục được đỡ hoặc định vị theo cách phù hợp với logic chuẩn của bản vẽ. Trên trục động cơ bậc, hai ổ trục có thể quan trọng hơn phần trung tâm không được sử dụng. Trên một thiết kế khác, các lỗ tâm có thể thiết lập trục gia công. Việc thiết lập kiểm tra phải tuân theo yêu cầu chức năng.
2. Lập bản đồ khúc cua
Trục được quay hoặc quét để xác định vị trí có độ lệch cao nhất và vị trí của nó dọc theo chiều dài. Một lần đọc tại một vị trí không thể mô tả một trục có nhiều bước. Người vận hành kiểm tra nhịp được kiểm soát và chú ý đến các chuyển tiếp gần vai, rãnh và các phần được xử lý nhiệt.
3. Áp dụng hiệu chỉnh có kiểm soát
Việc điều chỉnh nhắm vào phần uốn cong được đo. Lực bao nhiêu và vị trí áp dụng tùy thuộc vào tình trạng vật liệu, đường kính, chiều dài và hình dạng. Đây là lý do tại sao một công thức làm thẳng tóc phổ biến lại không hữu ích. Người vận hành làm việc từ bộ phận thực tế chứ không phải một số cố định được sao chép từ một trục khác.
4. Kiểm tra lại trước khi mài
Trục trở về logic đo tương tự sau khi hiệu chỉnh. Nếu nó đã sẵn sàng để mài, vẫn phải còn đủ lượng nguyên liệu trên các tạp chí để làm sạch bề mặt và đạt được kích thước cuối cùng. Làm thẳng và mài là các hoạt động riêng biệt nhưng chúng có chung ngân sách trợ cấp.
Đừng đánh giá việc làm thẳng bằng cách bộ phận đó trông như thế nào trên băng ghế. Đánh giá nó bằng cách đọc lặp lại gắn liền với bản vẽ, sau đó xác nhận kết quả cuối cùng sau khi mài.

Những gì mài có thể và không thể sửa được
Quá trình mài cuối cùng thực hiện hai công việc quan trọng. Nó đưa các đường kính chạy về kích thước hoàn thiện, đồng thời cải thiện hình dạng và độ hoàn thiện bề mặt còn sót lại ở các giai đoạn trước. Guanshuo sử dụng cả mài trụ CNC và mài không tâm. Phương pháp đúng phụ thuộc vào từng phần.
Mài hình trụ phù hợp với các trục có bậc và có vai vì các cổ trục có thể được hoàn thiện theo một trục xác định. Mài không tâm có hiệu quả đối với đường kính trơn dài không cần tâm. Trang mài chính xác của Guanshuo chỉ định độ chính xác kích thước IT5 đến IT6, độ nhám bề mặt xuống Ra 0,4 micromet và độ thẳng trong vòng 0,01 mm đối với nó.trục động cơ được mài chính xác.
Quá trình mài vẫn cần một điều kiện khởi đầu thực tế. Nếu phôi cứng bị uốn cong không tốt, việc loại bỏ vật liệu từ mặt cao cho đến khi nó trông thẳng có thể để lại quá ít vật liệu ở khu vực khác hoặc khiến nhật ký có kích thước thấp hơn. Chúng tôi muốn sửa đường tâm trước và sử dụng phương pháp mài cho công việc chính xác mà nó phải thực hiện.
Việc xóa kiểm tra độ thẳng trung gian có thể làm cho lộ trình trông ngắn hơn. Nó cũng có thể gửi phôi đã cứng bị uốn cong tới hoạt động mài đắt tiền. Việc kiểm tra nhanh trước khi mài sẽ bảo vệ được nhiều giá trị hơn so với việc kiểm tra tương tự chỉ được thực hiện sau khi hoàn tất quá trình hoàn thiện.
Hình học trục nào cần được chú ý nhiều hơn
Không có một đường kính hoặc chiều dài nào mà việc làm thẳng đột nhiên trở nên cần thiết. Chúng tôi xem xét toàn bộ hình học và quá trình. Trục dài trơn hoạt động khác với trục ngắn có vai nặng. Một rãnh then hoặc đường rãnh thay đổi mặt cắt. Một lỗ chéo loại bỏ vật liệu khỏi một khu vực. Việc đông cứng cục bộ có thể tạo ra dạng ứng suất khác với quá trình xử lý trên toàn bộ mặt cắt.
Các điều kiện sau đây xứng đáng được xem xét rõ ràng trong quá trình báo giá và lập kế hoạch cho bài viết đầu tiên:
- trục dài có đường kính nhỏ so với chiều dài của chúng;
- trục bậc có tiết diện thay đổi lớn;
- trục có rãnh then, chốt, mặt phẳng hoặc lỗ chéo;
- các bộ phận có độ lệch tâm lớn giữa hai ổ trục;
- trục được làm cứng trước khi mài lần cuối;
- trục động cơ tốc độ cao trong đó một lỗi trục nhỏ ảnh hưởng đến chuyển động quay.
Danh sách đó không phải là quy tắc từ chối tự động. Nó cho chúng ta biết nơi cần chú ý đến kỹ thuật. Guanshuo sản xuất các trục động cơ trơn, có bậc, rãnh then, có rãnh, rỗng và đặc biệt, vì vậy việc lập kế hoạch quy trình phải tuân theo bản vẽ riêng thay vì một lộ trình tiêu chuẩn cho mọi hình dạng.
Cách kiểm tra kết quả
Việc kiểm tra cuối cùng sẽ trả lời một câu hỏi hẹp: trục có đáp ứng được bản vẽ trong điều kiện mà khách hàng sẽ nhận được không? Báo cáo cần có số bộ phận và bản sửa đổi, đặc tính được kiểm soát, yêu cầu danh nghĩa, kết quả thực tế, thiết bị đo lường và giai đoạn kiểm tra.
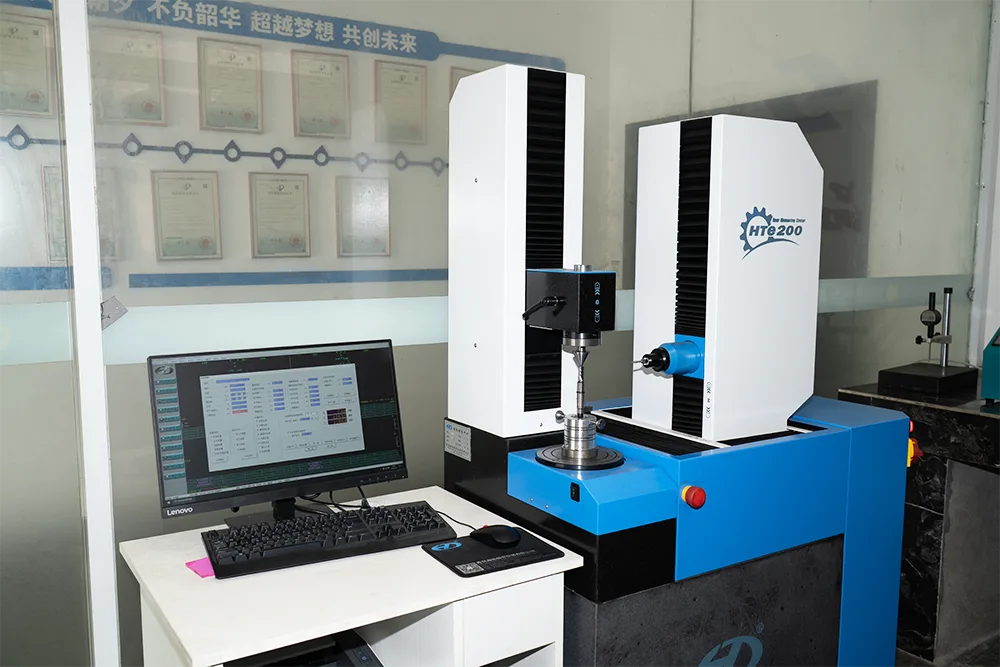
Thiết bị kiểm tra của Guanshuo bao gồm máy đo độ cứng, máy chiếu hai chiều, máy đo độ nhám bề mặt, trung tâm đo bánh răng và máy đo độ trụ. Nhà máy còn vận hành thiết bị kiểm tra quang học hoàn toàn tự động. Những công cụ này làm những công việc khác nhau. Máy đo độ nhám không thể chứng minh độ lệch và kết quả đường kính không thể chứng minh rằng hai cổ trục có chung một trục.

Đối với một trục mới, chúng tôi muốn thống nhất về logic đo lường trước khi thực hiện bài viết đầu tiên. Điều đó có nghĩa là mốc thời gian, khoảng kiểm soát, giai đoạn kiểm tra và quy tắc lấy mẫu đã rõ ràng. Nếu người mua cần số liệu sau khi xử lý nhiệt cũng như sau khi mài, yêu cầu đó thuộc về RFQ. Nó sẽ không xuất hiện sau khi đợt hoàn thành.
Những gì cần đưa vào bản vẽ và RFQ
Nhà cung cấp không thể đưa ra lộ trình làm thẳng và kiểm tra đáng tin cậy từ dung sai riêng biệt. Gửi bản vẽ hoàn chỉnh và giải thích cách hoạt động của trục trong bộ phận lắp ráp. Thông tin sau đây cho phép nhà máy kết nối yêu cầu chức năng với sản xuất.
- số bộ phận, bản sửa đổi bản vẽ và số lượng hàng năm hoặc lô;
- loại vật liệu và xử lý nhiệt cần thiết;
- yêu cầu về độ cứng cuối cùng nếu có;
- nhật ký, dữ liệu và khoảng đo lường được kiểm soát;
- dung sai độ thẳng, độ đảo, độ trụ và đường kính khi áp dụng từng loại;
- độ nhám bề mặt trên các bề mặt ổ trục, đệm kín hoặc trượt;
- các đặc điểm như vai, rãnh then, chốt, ren và lỗ chéo;
- giai đoạn kiểm tra, kế hoạch lấy mẫu và mẫu báo cáo cần thiết;
- tốc độ lắp ráp hoặc chức năng khi nó thay đổi bề mặt nào quan trọng nhất.
Tùy chọn của chúng tôi rất đơn giản: hiển thị cho chúng tôi trục chức năng thay vì chỉ gửi một tập hợp các thứ nguyên. Khi chúng tôi biết bề mặt nào định vị rôto, ổ trục, vòng đệm hoặc trục, chúng tôi có thể chọn lộ trình bảo vệ các mối quan hệ đó thông qua xử lý nhiệt, làm thẳng, mài và kiểm tra.
Để có cái nhìn rộng hơn về trình tự sản xuất, hãy sử dụnghướng dẫn gia công từng trạm. Nếu công việc trước mắt là một trục chính xác đơn giản, thìtrang mài trục động cơ trơn trucung cấp các thông số kỹ thuật và thiết bị hoàn thiện có liên quan.
Câu hỏi thường gặp
Khi nào cần làm thẳng trục động cơ?
Cần kiểm tra độ thẳng của trục động cơ sau bất kỳ thao tác nào có thể làm di chuyển kim loại, đặc biệt là xử lý nhiệt. Nếu cần phải hiệu chỉnh thì việc này thường diễn ra trước khi mài lần cuối để các tạp chí vẫn còn đủ nguyên liệu để đạt được kích thước và hình dạng hoàn thiện.
Độ thẳng của trục có giống như độ đảo không?
Không. Độ thẳng kiểm soát một phần tử đường hoặc một trục, trong khi độ đảo đo lường sự thay đổi bề mặt khi trục quay quanh một trục chuẩn xác định. Bản vẽ có thể cần một hoặc cả hai, tùy thuộc vào vị trí của vòng bi, vòng đệm, rôto hoặc trục trên trục.
Mài có thể làm thẳng một trục bị cong không?
Việc mài có thể tinh chỉnh hình dạng cuối cùng và loại bỏ một lượng vật liệu theo kế hoạch, nhưng nó không được sử dụng để che giấu sự uốn cong quá mức trong phôi đã cứng. Nếu phải loại bỏ quá nhiều tài liệu ở một mặt, tạp chí có thể bị mất hàng hoặc hoàn thành dưới kích thước. Việc làm thẳng trước tiên phải đưa trục vào trạng thái mà quá trình mài cuối cùng có thể kiểm soát được.
Guanshuo có thể đạt được độ thẳng nào trên trục động cơ được mài nhẵn?
Guanshuo chỉ định độ thẳng trong phạm vi 0,01 mm cho trục động cơ trơn được mài chính xác. Trang sản phẩm tương tự chỉ định độ chính xác kích thước IT5 đến IT6 và độ nhám bề mặt xuống Ra 0,4 micromet. Các yêu cầu đối với hình dạng trục khác cần được xem xét dựa trên bản vẽ của nó.
Tôi nên gửi thông tin gì để báo giá nắn thẳng trục?
Gửi bản vẽ hoàn chỉnh với vật liệu, xử lý nhiệt, mốc chuẩn, chiều dài được kiểm soát, độ thẳng hoặc độ lệch, kích thước nhật ký cuối cùng, độ hoàn thiện bề mặt và các yêu cầu kiểm tra. Bao gồm chức năng của trục và số lượng sản xuất để nhà máy có thể lập kế hoạch làm thẳng, mài và báo cáo theo một lộ trình.
Làm cho yêu cầu về độ thẳng có thể đo lường được
Gửi cho Guanshuo bản vẽ trục động cơ của bạn, yêu cầu xử lý nhiệt và ghi chú kiểm tra. Nhóm của chúng tôi có thể xem xét cấu trúc chuẩn và lập kế hoạch trình tự gia công, làm thẳng, mài và xác minh xung quanh phần đã hoàn thiện.
Gửi RFQ trục động cơ của bạn