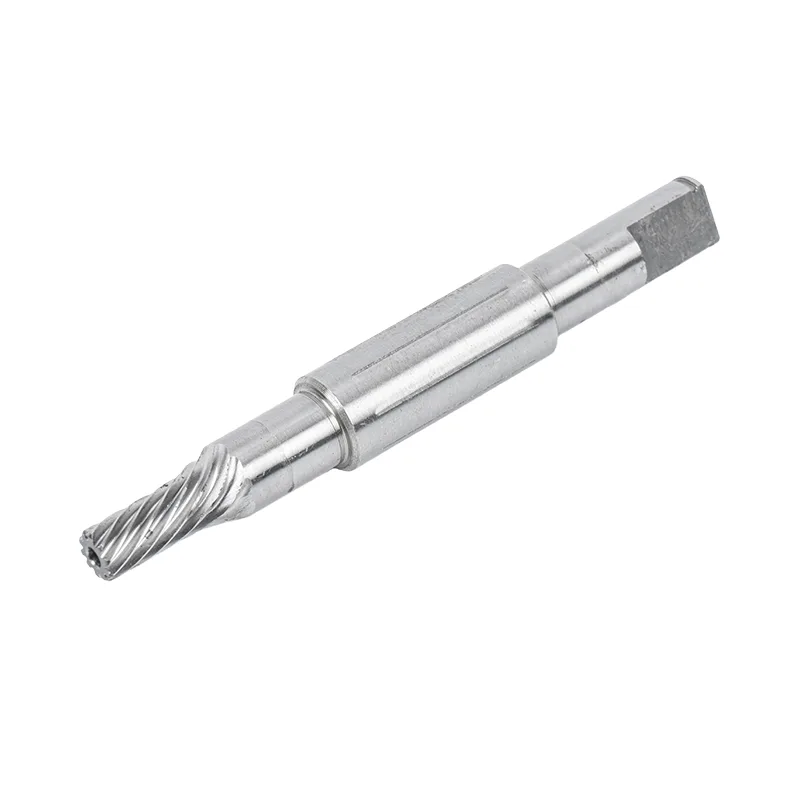
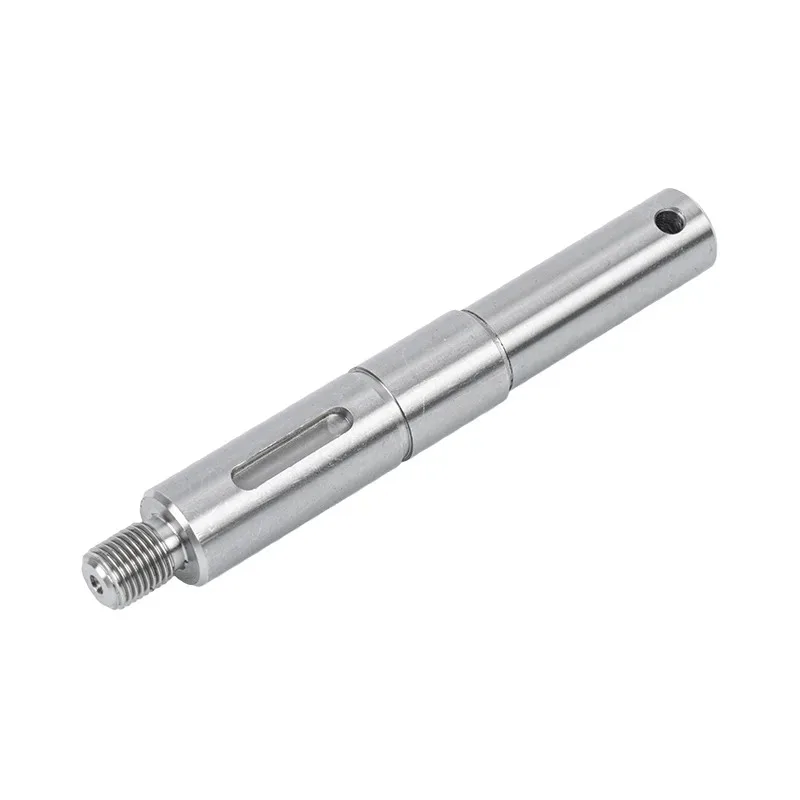
1. Nền tảng luyện kim của trục động cơ trơn bằng thép không gỉ
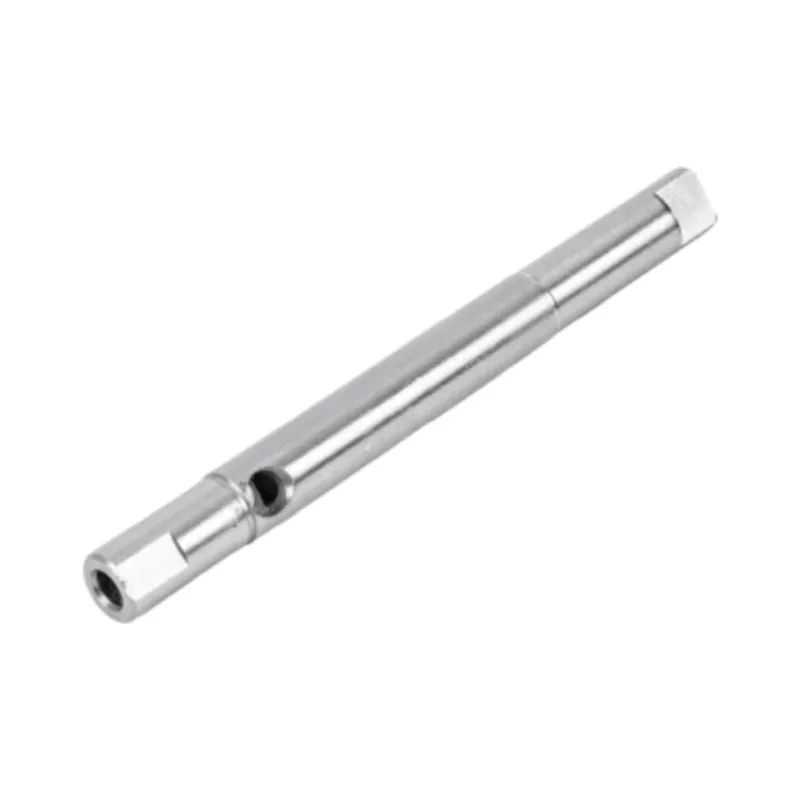
Hiệu suất của bất kỳ hệ thống dẫn động bằng động cơ nào đều bắt đầu bằng phần tử quay truyền mô-men xoắn từ rôto đến tải. MỘTTrục động cơ trơn bằng thép không gỉkhông chỉ đơn thuần là một thanh hình trụ; nó là một thành phần được thiết kế chính xác có đặc tính luyện kim ảnh hưởng trực tiếp đến hiệu quả, tuổi thọ và độ chính xác của vị trí. Thép không gỉ, với tư cách là một họ vật liệu, mang lại sự cân bằng đặc biệt về độ bền cơ học, khả năng chống ăn mòn và khả năng gia công - những phẩm chất không thể thiếu đối với trục hoạt động trong cả môi trường phòng sạch và môi trường công nghiệp khắc nghiệt.
Việc lựa chọn loại thép không gỉ thích hợp cho trục động cơ phụ thuộc vào điều kiện vận hành cụ thể. Các loại Austenitic như 304 và 316 có khả năng chống ăn mòn vượt trội và được sử dụng rộng rãi trong chế biến thực phẩm, thiết bị y tế và các ứng dụng hàng hải. Mặt khác, các loại Martensitic như 420 và 440C có độ cứng và khả năng chống mài mòn cao hơn, khiến chúng phù hợp với các ứng dụng chịu tải cao hoặc tốc độ cao trong đó độ bền bề mặt là tối quan trọng. Cấu trúc vi mô của các hợp kim này - cho dù là khối lập phương tâm mặt (FCC) đối với austenit hay tứ giác tâm khối (BCT) đối với martensitic - xác định phản ứng của chúng đối với các hoạt động xử lý nhiệt, gia công nguội và gia công.
Ngoài hợp kim cơ bản, Trục động cơ trơn bằng thép không gỉ còn có được ưu thế về chức năng từ quá trình xử lý có kiểm soát nhằm tinh chỉnh cấu trúc hạt và loại bỏ ứng suất bên trong. Khử khí chân không và nấu chảy lại bằng điện xỉ (ESR) là các kỹ thuật tinh chế tiên tiến giúp giảm tạp chất phi kim loại, tạo ra thép sạch hơn với khả năng chống mỏi được cải thiện. Đối với các trục chịu tải theo chu kỳ - chẳng hạn như các trục trong động cơ servo hoặc bộ truyền động robot - độ tinh khiết luyện kim này chuyển trực tiếp sang tuổi thọ sử dụng kéo dài và các chế độ hỏng hóc có thể dự đoán được.
2. Quy Trình Sản Xuất Mang Lại Sự Êm Ái Thực Sự
Hành trình từ thanh thép không gỉ thô đến trục động cơ hoàn thiện bao gồm một chuỗi các hoạt động gia công chính xác, mỗi hoạt động góp phần tạo nên độ chính xác về kích thước và chất lượng bề mặt cuối cùng. Để đạt được bề mặt thực sự nhẵn trên trục động cơ không phải là một quá trình chỉ có một bước; nó đòi hỏi một cách tiếp cận phối hợp bắt đầu từ việc chuẩn bị nguyên liệu và đạt đến đỉnh cao là kỹ thuật hoàn thiện tốt.
2.1 Tiện CNC và mài chính xác
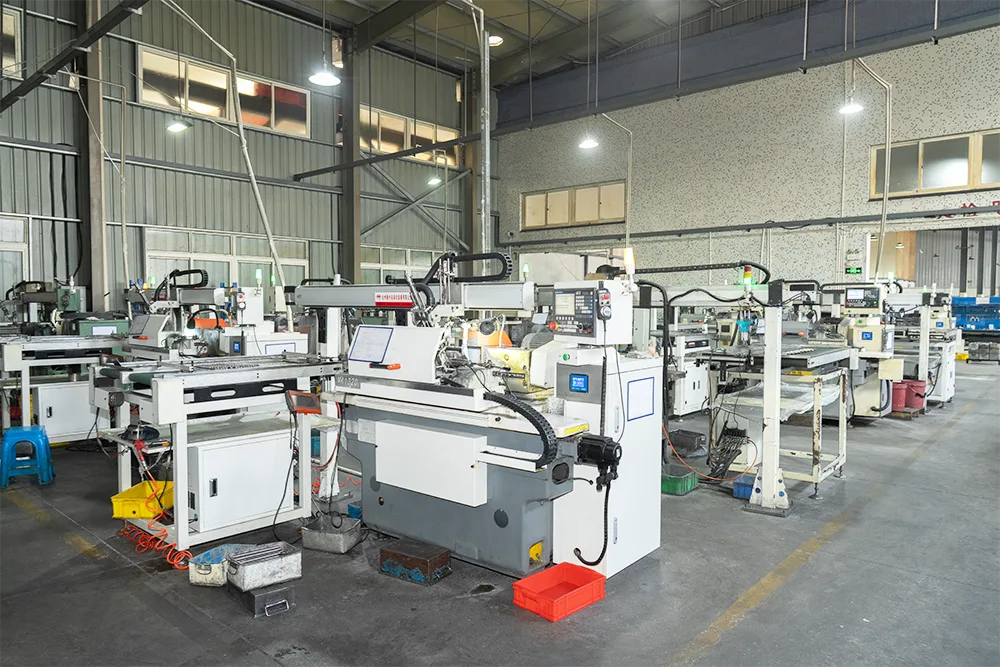
Tiện Điều khiển số bằng máy tính (CNC) là hoạt động tạo hình chính cho trục động cơ. Trong giai đoạn này, phôi thanh thô được quay dựa vào dụng cụ cắt cố định để tạo ra dạng hình trụ cơ bản, bao gồm mọi đường kính bậc, vai hoặc đầu ren. Máy tiện CNC hiện đại được trang bị dụng cụ trực tiếp có thể thực hiện nhiều nguyên công trong một thiết lập duy nhất, giảm lỗi lệch tâm và đảm bảo độ đồng tâm giữa các phần trục khác nhau. Dung sai tiện điển hình nằm trong khoảng từ ±0,05 mm đến ±0,01 mm, tùy thuộc vào khả năng của máy và độ phức tạp của hình dạng bộ phận.
Sau khi tiện, mài hình trụ sẽ tinh chỉnh đường kính trục về kích thước cuối cùng đồng thời cải thiện độ bóng bề mặt. Hoạt động mài sử dụng bánh xe mài mòn với kích thước hạt được kiểm soát để loại bỏ lượng vật liệu cực nhỏ, đạt được giá trị độ nhám bề mặt thấp tới Ra 0,2 μm hoặc cao hơn. Đối với các ứng dụng siêu chính xác, chẳng hạn như các ứng dụng trong thiết bị sản xuất chất bán dẫn hoặc bộ truyền động hàng không vũ trụ, sau quá trình mài có thể được mài hoặc siêu hoàn thiện để đạt Ra 0,04 μm.
2.2 Mài vô tâm để có độ tròn nhất quán
Mài vô tâm là một kỹ thuật chuyên dụng đặc biệt phù hợp với các trục dài, mảnh mà việc mài giữa các tâm truyền thống sẽ gây ra lỗi lệch. Trong quá trình này, phôi được hỗ trợ bởi một lưỡi dao nghỉ và một bánh xe điều chỉnh, trong khi một bánh mài sẽ loại bỏ vật liệu khỏi đường kính bên ngoài. Việc không có lỗ trung tâm giúp loại bỏ nguồn lỗi hình học phổ biến và phương pháp cấp liệu xuyên suốt liên tục cho phép sản xuất khối lượng lớn với khả năng lặp lại đặc biệt. Mài vô tâm thường là thao tác hoàn thiện được lựa chọn choTrục động cơ trơn bằng thép không gỉsản xuất, vì nó mang lại cả dung sai đường kính chặt chẽ và tính toàn vẹn bề mặt vượt trội.
3. Độ hoàn thiện bề mặt và dung sai kích thước
Thuật ngữ "trơn tru" trong bối cảnh trục động cơ bao gồm hai thuộc tính riêng biệt nhưng có liên quan với nhau: độ nhám bề mặt và tính nhất quán về kích thước. Độ nhám bề mặt, thường được định lượng bằng Ra (độ nhám trung bình số học), ảnh hưởng đến ma sát, mài mòn và khả năng duy trì màng bôi trơn. Bề mặt nhẵn hơn giúp giảm ma sát giữa trục và các bộ phận giao tiếp của nó — chẳng hạn như vòng bi, vòng đệm hoặc bánh răng — từ đó cải thiện hiệu suất cơ học và giảm sinh nhiệt.
Mặt khác, dung sai kích thước xác định độ chính xác của trục khớp với vỏ của nó và mức độ truyền chuyển động ổn định. Đối với trục động cơ hiệu suất cao, dung sai đường kính thường được chỉ định ở cấp h6 hoặc h7, đối với trục 20 mm tương ứng với dung sai lần lượt là khoảng ±0,013 mm và ±0,021 mm. Trong các ứng dụng quan trọng, dung sai có thể được siết chặt đến ±0,005 mm hoặc thậm chí ±0,002 mm, không chỉ yêu cầu thiết bị gia công tiên tiến mà còn phải kiểm soát nhiệt độ nghiêm ngặt trong quá trình sản xuất và đo lường.
Bảng dưới đây tóm tắt các thông số kỹ thuật về độ hoàn thiện bề mặt và dung sai điển hình cho trục động cơ bằng thép không gỉ trong các danh mục ứng dụng khác nhau:
| Danh mục ứng dụng | Độ nhám bề mặt (Ra) | Dung sai đường kính | Lớp điển hình |
|---|---|---|---|
| Động cơ công nghiệp tổng hợp | Ra 0,8 – 1,6 μm | ±0,05 mm | 304 / 316 |
| Robot & servo chính xác | Tăng 0,2 – 0,4 μm | ±0,01mm | 420 / 440C |
| Y tế & Bán dẫn | Tăng 0,04 – 0,1 μm | ±0,005 mm | 316L / 17-4PH |
| Ô tô & hàng không vũ trụ | Tăng 0,2 – 0,6 μm | ±0,015 mm | Hợp kim tùy chỉnh |
Điều đáng chú ý là độ bóng bề mặt và dung sai không phải là các thông số độc lập. Để đạt được bề mặt nhẵn đặc biệt thường đòi hỏi nhiều lần hoàn thiện, mỗi lần có thể thay đổi một chút đường kính cuối cùng. Do đó, các chiến lược kiểm soát quy trình - chẳng hạn như đo lường trong quá trình và phản hồi thích ứng - là rất cần thiết để cân bằng hai thuộc tính chất lượng quan trọng này.
4. Miền ứng dụng cho trục động cơ trơn bằng thép không gỉ
Tính linh hoạt củaTrục động cơ trơn bằng thép không gỉđược phản ánh trong việc áp dụng rộng rãi của nó trên các ngành công nghiệp khác nhau. Mỗi ứng dụng đặt ra những yêu cầu riêng về hiệu suất trục, dẫn đến nhu cầu lựa chọn vật liệu và quy trình sản xuất phù hợp.
TRONGrobot và tự động hóa, trục động cơ là bộ phận không thể thiếu của bộ truyền động khớp, giai đoạn tuyến tính và cơ cấu tác động cuối. Ở đây, điểm nhấn là ma sát thấp, độ chính xác vị trí cao và phản ứng ngược tối thiểu. Trục thép không gỉ với bề mặt được mài và đánh bóng cho phép chuyển động trơn tru, lặp lại đồng thời chống mài mòn khi hoạt động liên tục.
cácthiết bị y tếlĩnh vực này yêu cầu các trục không chỉ chính xác mà còn có khả năng tương thích sinh học và khử trùng. Robot phẫu thuật, thiết bị chẩn đoán và hệ thống phân phối thuốc đều dựa vào trục thép không gỉ có thể chịu được quá trình hấp và làm sạch bằng hóa chất mà không bị suy giảm. Bề mặt nhẵn cũng ngăn chặn sự bám dính của vi khuẩn, một yếu tố quan trọng trong môi trường vô trùng.
TRONGhệ thống ô tô, trục động cơ bằng thép không gỉ được tìm thấy trong hệ thống lái trợ lực điện, bộ truyền động ga và động cơ quạt làm mát. Các bộ phận này phải chịu được nhiệt độ khắc nghiệt, độ rung và khả năng tiếp xúc với muối và chất lỏng trên đường. Khả năng chống ăn mòn của thép không gỉ, kết hợp với độ bền mỏi của nó, khiến nó trở thành vật liệu được lựa chọn cho các ứng dụng gắn dưới mui xe và khung gầm.
Các ứng dụng đáng chú ý khác bao gồmsản xuất chất bán dẫnthiết bị cần có trục siêu sạch và không có hạt;chế biến thực phẩmmáy móc, nơi vệ sinh và khả năng chống ăn mòn là tối quan trọng; Vàhàng hảinhững hệ thống tiếp xúc với nước mặn đòi hỏi mức độ bảo vệ chống ăn mòn cao nhất.
5. Cấp vật liệu và khả năng chống ăn mòn
Việc lựa chọn loại thép không gỉ chính xác cho trục động cơ là một quyết định không chỉ ảnh hưởng đến hiệu suất mà còn cả khả năng sản xuất và chi phí. Các lớp được sử dụng phổ biến nhất thuộc ba loại:
- Thép không gỉ 304— Là sản phẩm đặc trưng của dòng thép không gỉ, có khả năng chống ăn mòn tuyệt vời, khả năng định hình tốt và dễ gia công. Thích hợp cho các trục đa năng trong môi trường ôn hòa.
- Thép không gỉ 316— Được tăng cường bằng molypden để có khả năng chống chịu tốt hơn với clorua và môi trường axit. Được ưu tiên cho các ứng dụng hàng hải, hóa học và y tế.
- Thép không gỉ 420/440C— Các loại Martensitic có thể được xử lý nhiệt đến độ cứng cao (lên tới 58–60 HRC). Lý tưởng cho các trục yêu cầu khả năng chống mài mòn và khả năng chịu tải cao.
Ngoài các loại tiêu chuẩn, các hợp kim chuyên dụng như 17-4PH (làm cứng kết tủa) và thép không gỉ song công mang đến sự kết hợp giữa độ bền và khả năng chống ăn mòn mà các loại thông thường không thể so sánh được. Những vật liệu này thường được chỉ định cho ngành hàng không vũ trụ, dầu khí và các lĩnh vực đòi hỏi khắt khe khác mà hỏng hóc thành phần không phải là một lựa chọn.
Khả năng chống ăn mòn không chỉ là chức năng của thành phần hợp kim; Điều kiện bề mặt cũng đóng một vai trò quan trọng. Bề mặt nhẵn, được đánh bóng làm giảm diện tích bề mặt có thể bị ăn mòn và loại bỏ các kẽ hở nơi các tác nhân ăn mòn có thể tích tụ. Thụ động hóa - một phương pháp xử lý hóa học giúp loại bỏ sắt tự do khỏi bề mặt - tăng cường hơn nữa lớp oxit thụ động giúp thép không gỉ có đặc tính chống ăn mòn.
6. Cân nhắc về thiết kế để tích hợp trục
Việc tích hợp trục động cơ trơn bằng thép không gỉ vào một hệ thống cơ khí hoàn chỉnh đòi hỏi phải chú ý cẩn thận đến một số thông số thiết kế. Chúng bao gồm:
- Đường kính và chiều dài trục— Được xác định bởi các yêu cầu về mô-men xoắn, tốc độ tới hạn và không gian đường bao có sẵn. Trục mảnh có thể yêu cầu hỗ trợ trung gian để ngăn chặn độ lệch.
- Cấu hình cuối- Các đầu trục có thể trơn, có ren, có chốt hoặc có rãnh, tùy thuộc vào phương pháp truyền mô men xoắn. Mỗi cấu hình áp đặt các yêu cầu gia công và dung sai khác nhau.
- Lựa chọn vòng bi— Việc lựa chọn vòng bi (bóng, con lăn hoặc ống bọc ngoài) ảnh hưởng đến các yêu cầu về độ bóng bề mặt trục và chiến lược bôi trơn. Bề mặt hoàn thiện cao hơn làm giảm ma sát ổ trục và kéo dài tuổi thọ ổ trục.
- Sắp xếp niêm phong— Đối với các trục đi qua vỏ hoặc hoạt động trong môi trường ẩm ướt, vòng đệm phải tương thích với bề mặt trục để tránh rò rỉ và nhiễm bẩn.
Các nhà thiết kế cũng nên xem xét đặc tính giãn nở nhiệt của thép không gỉ so với các vật liệu khác trong tổ hợp. Mặc dù thép không gỉ có hệ số giãn nở nhiệt tương tự như thép cacbon, nhưng sự khác biệt có thể trở nên đáng kể trong các ứng dụng nhiệt độ cao, có khả năng ảnh hưởng đến tải trước ổ trục và độ thẳng hàng của trục.
7. Quy trình kiểm tra và đảm bảo chất lượng
Việc đảm bảo rằng mọi Trục động cơ trơn bằng thép không gỉ đều đáp ứng các yêu cầu cụ thể đòi hỏi một khuôn khổ đảm bảo chất lượng toàn diện. Khung này thường bao gồm xác minh nguyên liệu đầu vào, kiểm tra trong quá trình và thử nghiệm chấp nhận cuối cùng.
Xác minh vật liệubắt đầu bằng phân tích hóa học để xác nhận thành phần hợp kim, tiếp theo là thử nghiệm cơ học để xác minh độ bền kéo, cường độ năng suất và độ cứng. Đối với các ứng dụng quan trọng, thử nghiệm siêu âm hoặc dòng điện xoáy có thể được sử dụng để phát hiện các khuyết tật dưới bề mặt như vết nứt hoặc tạp chất.
Kiểm tra trong quá trìnhdựa vào các phép đo kích thước ở mỗi giai đoạn gia công. Máy đo tọa độ (CMM) và micromet laser cung cấp dữ liệu có độ chính xác cao về đường kính, độ tròn, độ thẳng và độ đồng tâm. Độ nhám bề mặt được đo bằng máy đo biên dạng, bằng bút cảm ứng hoặc phương pháp quang học tùy thuộc vào độ phân giải yêu cầu.
Kiểm tra chấp nhận cuối cùngthường bao gồm thử nghiệm độ đảo chức năng, trong đó trục được quay ở tốc độ vận hành trong khi độ rung và độ đảo được theo dõi. Thử nghiệm này xác nhận rằng các đặc tính động của trục - bao gồm độ cân bằng và độ cứng - nằm trong giới hạn chấp nhận được. Đối với trục dành cho các ứng dụng tốc độ cao, việc cân bằng động có thể được thực hiện để giảm thiểu lực mất cân bằng.
8. Câu hỏi thường gặp
Đối với các ứng dụng công nghiệp nói chung, độ nhám bề mặt Ra 0,8–1,6 μm là phổ biến. Các ứng dụng servo và robot chính xác thường yêu cầu Ra 0,2–0,4 μm, trong khi các ứng dụng siêu chính xác trong thiết bị y tế hoặc chất bán dẫn có thể yêu cầu Ra 0,04–0,1 μm.
Đối với các môi trường ăn mòn như xử lý hàng hải hoặc hóa chất, thép không gỉ 316 được khuyên dùng do hàm lượng molypden, giúp tăng cường khả năng chống clorua và môi trường axit. Để có khả năng chống ăn mòn cao hơn nữa, có thể xem xét sử dụng thép không gỉ song công hoặc các loại siêu austenit.
Mài vô tâm hỗ trợ phôi trên một lưỡi dao nghỉ mà không cần sử dụng các lỗ ở giữa, khiến nó trở nên lý tưởng cho các trục dài và mảnh. Nó mang lại năng suất cao và độ tròn nhất quán. Mài hình trụ sử dụng tâm hoặc mâm cặp để giữ phôi và phù hợp hơn với các trục có đặc điểm phức tạp hoặc đường kính bậc thang.
Dung sai tiêu chuẩn thường là ± 0,05 mm cho các ứng dụng chung. Gia công chính xác có thể đạt được ±0,01 mm và với quá trình mài và mài tiên tiến, có thể có dung sai chặt chẽ đến ±0,005 mm hoặc thậm chí ±0,002 mm.
Bề mặt hoàn thiện ảnh hưởng đến ma sát, mài mòn, duy trì bôi trơn và hiệu quả bịt kín. Bề mặt nhẵn hơn giúp giảm ma sát giữa trục và vòng bi hoặc vòng đệm, nâng cao hiệu quả và kéo dài tuổi thọ linh kiện. Nó cũng giảm thiểu nguy cơ tập trung ứng suất và hình thành vết nứt do mỏi.
Cần một thiết kế chính xácTrục động cơ trơn bằng thép không gỉphù hợp với thông số kỹ thuật chính xác của bạn?
Quan Sóckết hợp chuyên môn gia công hàng thập kỷ với hệ thống chất lượng tiên tiến để cung cấp các giải pháp trục hoạt động hiệu quả.
Liên hệ với chúng tôiThảo luận về yêu cầu dự án của bạn với nhóm kỹ thuật của chúng tôi.