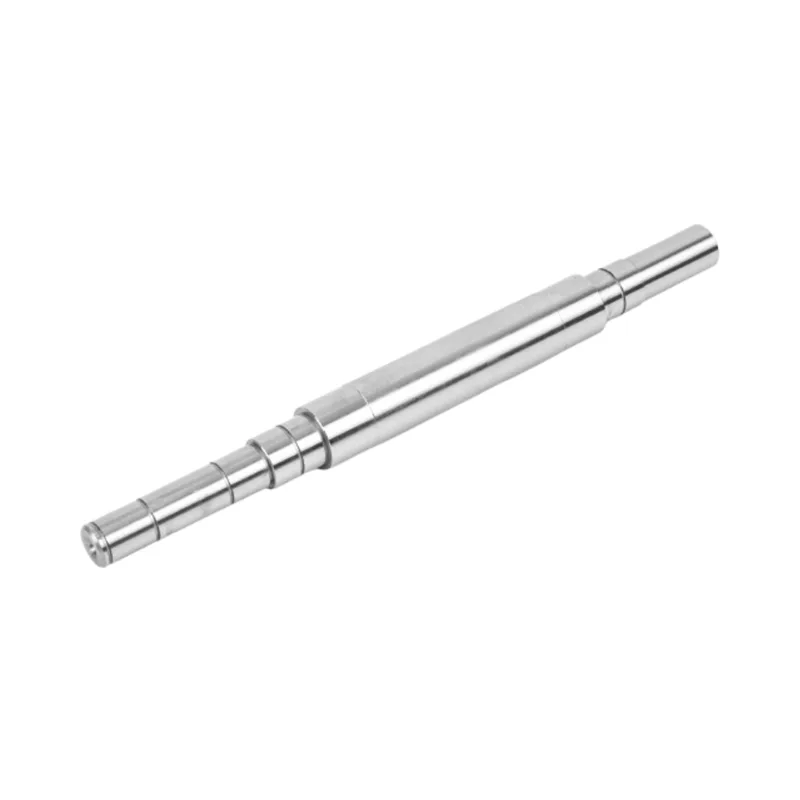
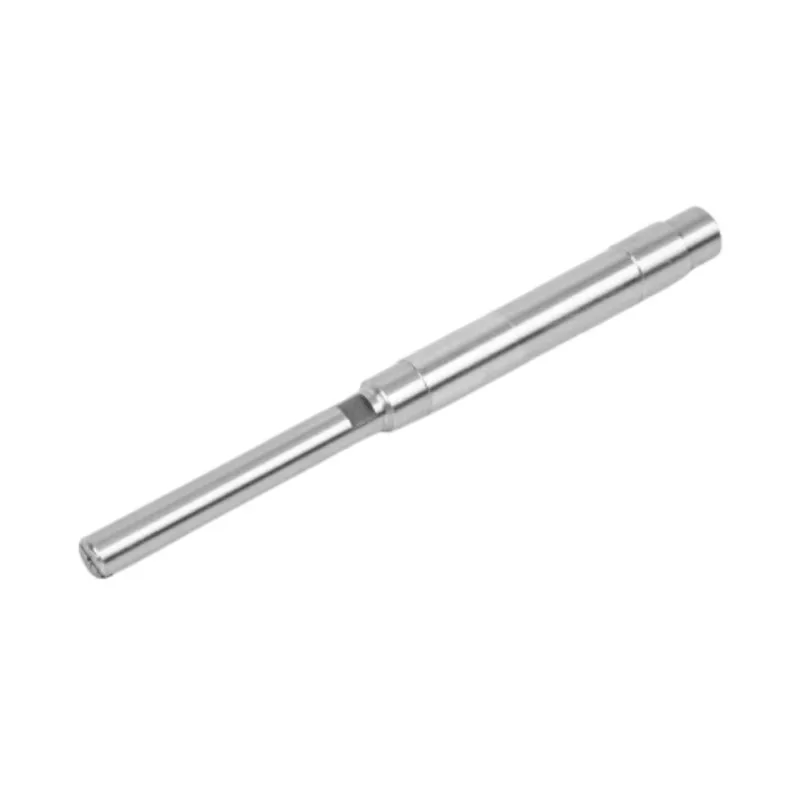
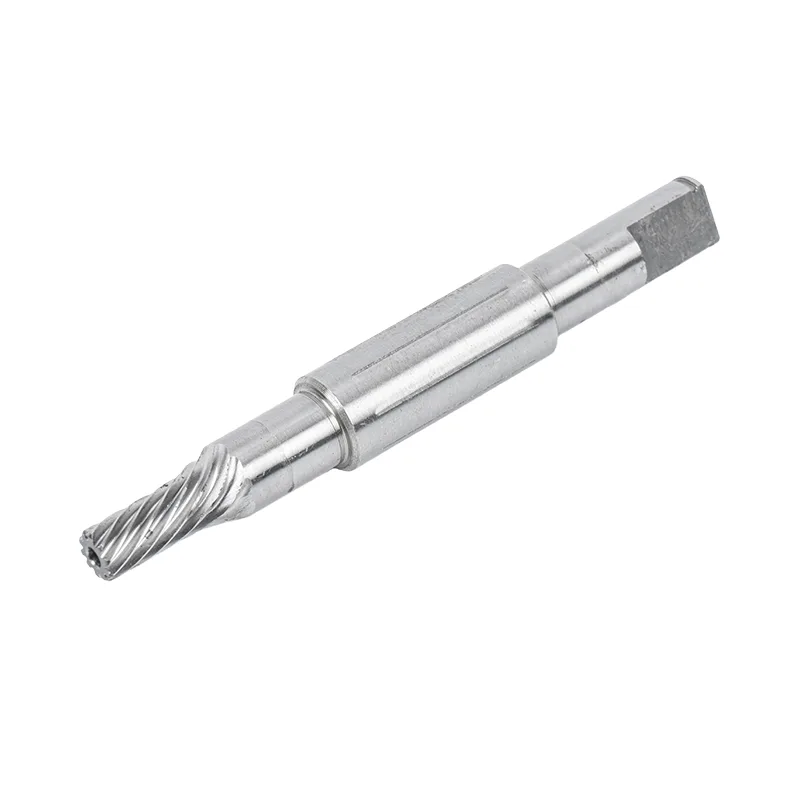
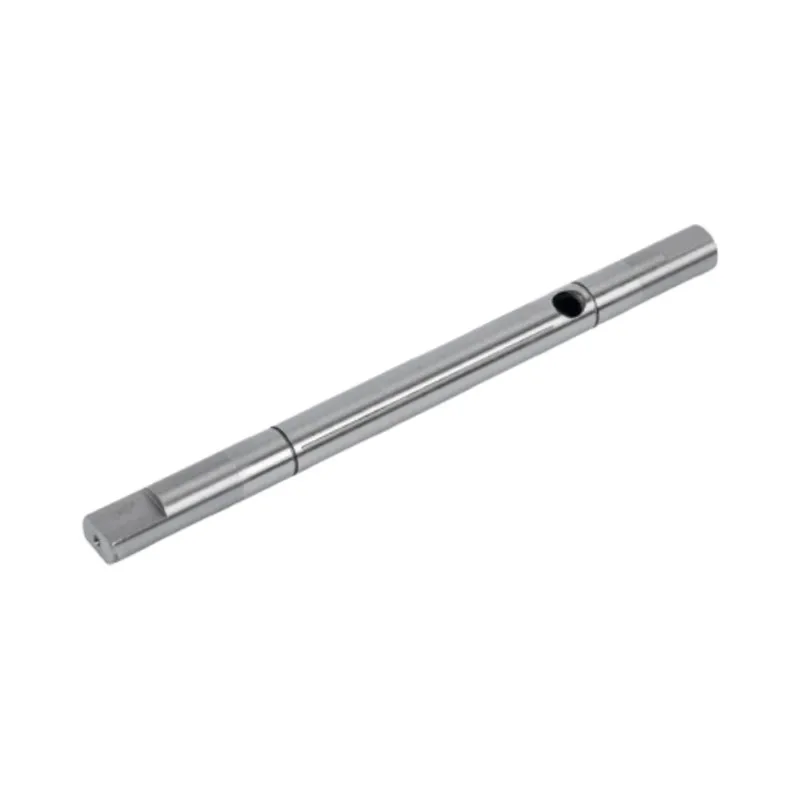
Trục không gỉ có thể chống ăn mòn nhưng vẫn bị mòn ở bề mặt tiếp xúc không phù hợp. Nó có thể đủ cứng và vẫn không vừa khít với vòng bi. Việc lựa chọn vật liệu có hiệu quả khi cấp độ, điều kiện giao hàng và hình dạng hoàn thiện được xác định cùng nhau.
"Thép không gỉ" hữu ích như một danh mục mua hàng. Trên bản vẽ sản xuất, người thợ máy, nhà cung cấp xử lý nhiệt và người kiểm tra có thể có những cách hiểu khác nhau. Việc thêm số độ cứng không giải quyết được sự mơ hồ đó nếu cấp độ đã chọn không thể tuân theo lộ trình xử lý dự định.
Khi xem xét bản vẽ, chúng ta sẽ bắt đầu với hai câu hỏi thực tế: cái gì chạm tới bề mặt trục và cái gì tiếp xúc với nó một cách cơ học? Những câu trả lời đó thường thu hẹp sự lựa chọn vật liệu hiệu quả hơn tên của chiếc máy mà nó sử dụng.
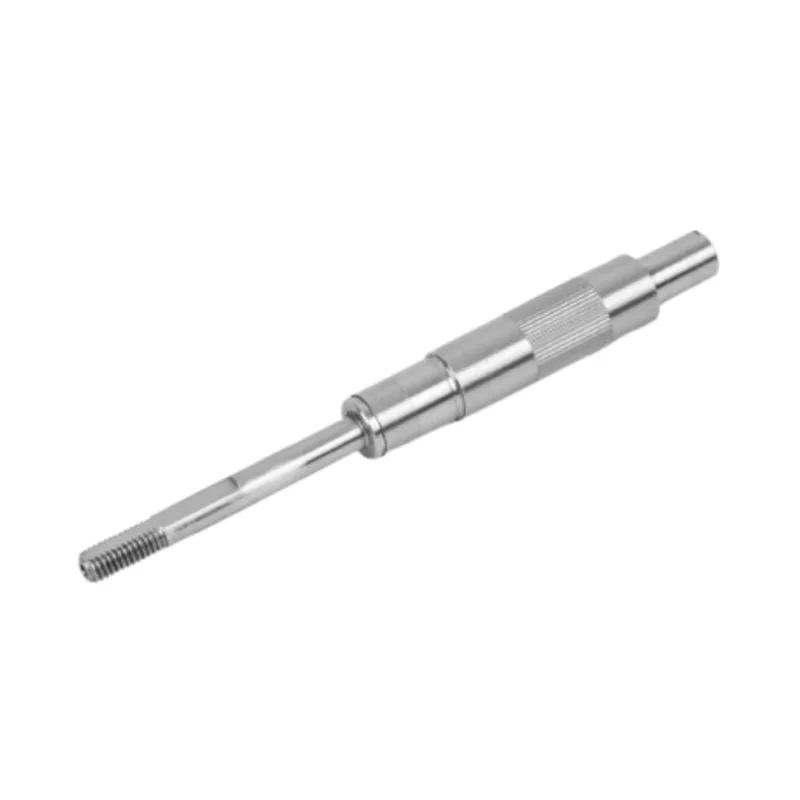
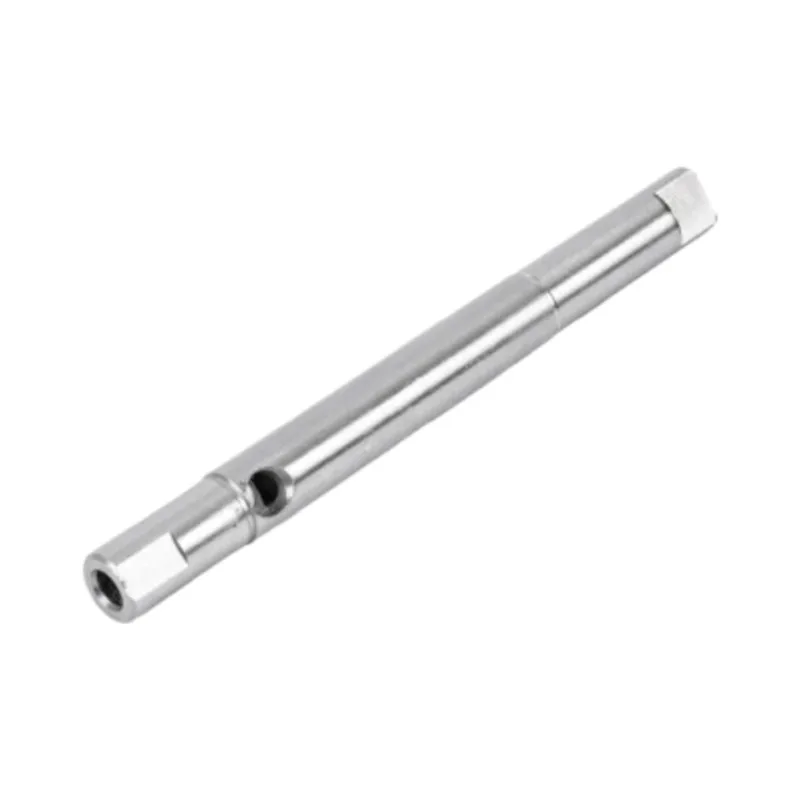
304, 316 và 420 giải quyết các vấn đề vật chất khác nhau
Của chúng tôiphạm vi trục động cơ bằng thép không gỉbao gồm 304, 316 và 420. Sự khác biệt chính là giữa các loại austenit 304/316 và 420 martensitic cứng. Việc chuyển sang một loại khác có thể thay đổi lộ trình sản xuất cũng như hành vi ăn mòn.
| Cấp | Lý do để xem xét nó | Điều kiện vật chất quan trọng vì... | Câu hỏi trước khi phê duyệt |
|---|---|---|---|
| 304 | Tiếp xúc với độ ẩm chung và điều kiện ăn mòn nhẹ | Thép Austenitic không được làm cứng theo cách thông thường như 420. Điều kiện cung cấp ảnh hưởng đến tính chất cơ học của nó. | Trục chỉ gặp phải dịch vụ nhẹ hay cả clorua và các chất tẩy rửa mạnh hơn? |
| 316 | Cải thiện khả năng chống rỗ clorua so với 304, do bổ sung molypden | Nó vẫn là một lớp austenit. Việc chọn nó để ăn mòn không mang lại độ cứng của thép 420 đã được tôi luyện và tôi luyện. | Môi trường, nồng độ, nhiệt độ và điều kiện tiếp xúc thực tế là gì? |
| 420 | Bề mặt làm việc cứng sau khi xử lý nhiệt, có khả năng chống ăn mòn được đánh giá cho ứng dụng | Độ cứng và hành vi ăn mòn phụ thuộc vào điều kiện xử lý nhiệt. Chỉ tên loại không đảm bảo độ cứng hoàn thiện. | Vấn đề có phải là hao mòn không và lớp đã qua xử lý có thể chịu đựng được môi trường tương tự không? |
Sử dụng so sánh để liệt kê một lớp. Việc chấp nhận vật liệu thực tế thuộc về bản vẽ và tiêu chuẩn cung cấp quy định. Cuộn theo chiều ngang trên màn hình nhỏ.
Đối với nhiều câu hỏi, 304 là ứng cử viên đầu tiên hợp lý. Nếu khả năng tiếp xúc đòi hỏi khả năng chống rỗ clorua tốt hơn, chúng tôi sẽ kiểm tra 316. Nếu bề mặt làm việc yêu cầu độ cứng đáng kể, thì 420 sẽ tạo ra một lựa chọn khác thông qua xử lý nhiệt.
Khi sự ăn mòn nghiêm trọng và sự mài mòn tiếp xúc cao xảy ra cùng nhau, danh sách rút gọn này có thể không giải quyết được thiết kế. Chúng tôi sẽ xem xét vật liệu tiếp nối, chất bôi trơn, hình học và cách xử lý bề mặt có thể có trước khi buộc phải lựa chọn một trong ba loại này.
Chỉ định những gì tiếp cận trục, bao gồm cả việc làm sạch
Động cơ gắn trên máy đóng gói thực phẩm có thể có trục được đặt trong vỏ khô. Một trục khác trên cùng một đường có thể nhìn thấy trực tiếp chất lỏng làm sạch. Riêng danh mục thiết bị không mô tả đủ mức độ tiếp xúc để lựa chọn vật liệu.
Ghi lại môi trường tiếp xúc với kim loại trong quá trình vận hành và làm sạch. Bao gồm nồng độ, nhiệt độ, thời gian tiếp xúc và liệu bề mặt có khô giữa các chu kỳ hay không. Lưu ý bất kỳ khu vực hạn chế nào mà chất lỏng có thể vẫn còn. Những chi tiết này làm cho cuộc thảo luận về 304 so với 316 trở nên hữu ích.
cáchướng dẫn vật liệu trục trơn bằng thép không gỉtuân theo sự phân biệt này: 304 dành cho dịch vụ ẩm thông thường, 316 dành cho tiếp xúc với hóa chất hoặc muối và 420 được xử lý nhiệt trong đó khả năng chống mài mòn là vấn đề quan trọng. Đây là điểm khởi đầu cho việc đánh giá kỹ thuật, không phải là bảng tương thích chung cho mọi hỗn hợp hóa học.
Nếu hiện tượng ăn mòn đã xuất hiện trên một bộ phận hiện có, hãy ghi lại nơi nó bắt đầu. Một đầu hở, một rãnh bịt kín và một khu vực bên dưới bộ phận được lắp có các điều kiện khác nhau. Việc nâng cấp hợp kim mà không ghi lại vị trí bị hỏng có thể khiến vấn đề lắp ráp hoặc làm sạch không được giải quyết.
Đọc mọi số độ cứng với tình trạng vật liệu của nó
Các trang sản phẩm không gỉ của Guanshuo có hai tài liệu tham khảo về độ cứng hữu ích. Giữ bối cảnh của chúng được đính kèm sẽ ngăn ngừa lỗi vẽ phổ biến.
| Đặc tả trang web | Ứng dụng chính xác của giá trị | Những gì cần mang vào bản vẽ |
|---|---|---|
| HB 160 đến 200 | Câu hỏi thường gặp về trục động cơ không gỉ mô tả đây là độ cứng gần đúng của 304/316 thông thường. | Loại đã chọn, điều kiện vật liệu được cung cấp và mọi thử nghiệm độ cứng được yêu cầu hoặc phạm vi chấp nhận. |
| HRC 48 đến 55 | Thông số kỹ thuật trục trơn không gỉ chỉ định giá trị này là 420 sau khi tôi và tôi ở nhiệt độ thấp. | 420 với cách xử lý được chỉ định, độ cứng cuối cùng được yêu cầu và tính năng hoặc vị trí cần kiểm tra. |
HB và HRC là các thang đo độ cứng khác nhau. Đọc từng kết quả ở thang đo và tình trạng ban đầu của nó. Việc so sánh các số liệu thô hoặc chèn một chuyển đổi mà không kiểm tra khả năng áp dụng của nó sẽ khiến người mua có tiêu chí chấp nhận sai lệch.
Làm cứng tôi thông thường không phải là cách 304 và 316 tăng cường độ. Thép không gỉ Austenitic có thể tăng cường khi gia công nguội; điều đó không làm cho các đặc tính của chúng có thể hoán đổi cho nhau bằng thép tôi và tôi luyện 420. Nếu bản vẽ kết hợp loại austenit với mục tiêu có độ cứng cao, hãy xem lại vật liệu thực tế và lộ trình xử lý trước khi trích dẫn.
Tìm cơ chế mài mòn trước khi yêu cầu độ cứng cao hơn
Hỏi xem bề mặt trục có trượt vào bộ phận khác, đỡ vòng bi hay truyền mô-men xoắn qua chốt hoặc trục xoay hay không. Độ lỏng vừa vặn, chuyển động tương đối tại bề mặt tiếp xúc và độ mòn trượt trực tiếp là những vấn đề khác nhau.
Chúng tôi sẽ không thay đổi trục thành 420 chỉ vì ổ trục bị mòn trông có vẻ bóng bẩy. Kiểm tra sự phù hợp và căn chỉnh đầu tiên. Bề mặt cứng có thể hữu ích nhưng nó không khắc phục được lỗ khoan quá khổ, trục có kích thước nhỏ hoặc bộ điều khiển hình học bị thiếu.
Một RFQ có thể chứa các yêu cầu quen thuộc riêng lẻ xung đột
Bài tập đánh giá bản vẽ · không phải trường hợp khách hàng
Chất liệu: thép không gỉ 316
Xử lý nhiệt: làm nguội và ủ đến HRC 50
Kết thúc: đánh bóng
ứng dụng: thiết bị ướt
Mỗi dòng nghe có vẻ hợp lý khi tách biệt. Cùng nhau, họ mô tả sự lựa chọn quy trình và vật liệu chưa được giải quyết. Yêu cầu về độ cứng tương tự như yêu cầu về 420 đã được xử lý, trong khi 316 có thể được chọn để ăn mòn. "Đánh bóng" cũng không xác định được bề mặt hoàn thiện chức năng.
Chúng tôi sẽ hỏi yêu cầu nào là thiết yếu: hành vi ăn mòn cụ thể của 316, bề mặt tiếp xúc cứng hoặc cả hai. Sau đó, chúng tôi sẽ xác nhận môi trường và giao diện kết nối trước khi đề xuất sửa đổi.
Nếu sự ăn mòn thúc đẩy thiết kế
Giữ lại 316 làm ứng cử viên, xác định điều kiện được cung cấp và xác nhận tính phù hợp về mặt cơ học của nó đối với giao diện thực tế. Chỉ định độ vừa vặn của tạp chí và kết cấu bề mặt cuối cùng. Xem xét riêng biệt mọi vấn đề mài mòn với bộ phận giao phối và bôi trơn.
Nếu độ cứng thúc đẩy thiết kế
Đánh giá 420 đã xử lý với mục tiêu HRC và địa điểm kiểm tra được chỉ định. Kiểm tra tính phù hợp ăn mòn đối với môi trường thực tế. Bao gồm xử lý nhiệt, mọi hiệu chỉnh cần thiết và mài lần cuối trong quá trình xem xét sản xuất.
Nếu cả hai yêu cầu vẫn cần thiết thì câu trả lời là phải xem xét kỹ thuật ở phạm vi rộng hơn. Chúng tôi sẽ không âm thầm thay thế 420 bằng 316 hoặc giữ nguyên 316 trong báo giá trong khi cho rằng nó sẽ nhận được lộ trình tăng cường 420.
Cấp độ và tình trạng quyết định lộ trình hoàn thiện
Đối với trục 420 chính xác cần được làm cứng, kế hoạch sản xuất cần phải đáp ứng chuyển động xử lý nhiệt trước khi được nghiệm thu lần cuối. của Guanshuoquá trình gia công trụcnhững nơi cứng lại trước lần mài cuối cùng. Điều đó cho phép đo lường nhật ký đã hoàn thành trong điều kiện nó sẽ được sử dụng.
Hai tuyến nguyên liệu cần xem xét trước khi đặt hàng
Đối với 304 và 316, hãy đặt tên cho điều kiện vật liệu thay vì thêm hướng dẫn làm cứng chung. Đối với 420, đặt tên cho điều kiện cuối cùng và độ cứng cần thiết. Khi cần xử lý nhiệt, báo giá phải bao gồm công việc hoàn thiện sau đó.
Guanshuo hỗ trợ đánh bóng và thụ động hóa trong số các tùy chọn bề mặt trục không gỉ của nó. Đây là những lựa chọn riêng biệt từ loại thép. Bề mặt được đánh bóng là kết quả về hình thức và kết cấu; nó không thiết lập danh tính hợp kim hoặc chứng minh rằng một quá trình thụ động cụ thể đã xảy ra.

Một loại không gỉ khác không chỉ định mức độ phù hợp tốt hơn
Our stainless smooth-shaft product lists Ra ≤ 0.8 μm, straightness ≤ 0.03 mm, coaxiality ≤ 0.02 mm, circularity ≤ 0.01 mm and cylindricity ≤ 0.02 mm. Đây là những thông số kỹ thuật hình học và bề mặt cho sản phẩm đó. Họ không tự động theo dõi việc chọn 304, 316 hoặc 420.
Sản phẩm trục động cơ không gỉ nói chung liệt kê riêng h7 làm dung sai đường kính ngoài tiêu chuẩn. Hai trang đó mô tả các thông số kỹ thuật sản phẩm khác nhau. Một bản vẽ tùy chỉnh phải nêu rõ sự phù hợp thực tế và hình học cần thiết thay vì tập hợp các yêu cầu về khả năng mới từ bất kỳ giá trị nào có vẻ chặt chẽ nhất.
Trên trục có nhiều đường kính, hãy đánh dấu nhật ký nào định vị các bộ phận rôto, ổ trục và truyền động. Gán các điều khiển cho các bề mặt đó và chỉ định các mốc đo lường. Của chúng tôihướng dẫn độ nhám bề mặtđưa ra một phương pháp thực tế để xác định vùng kết thúc.
Chuẩn bị các yêu cầu nghiệm thu trước mẫu đầu tiên
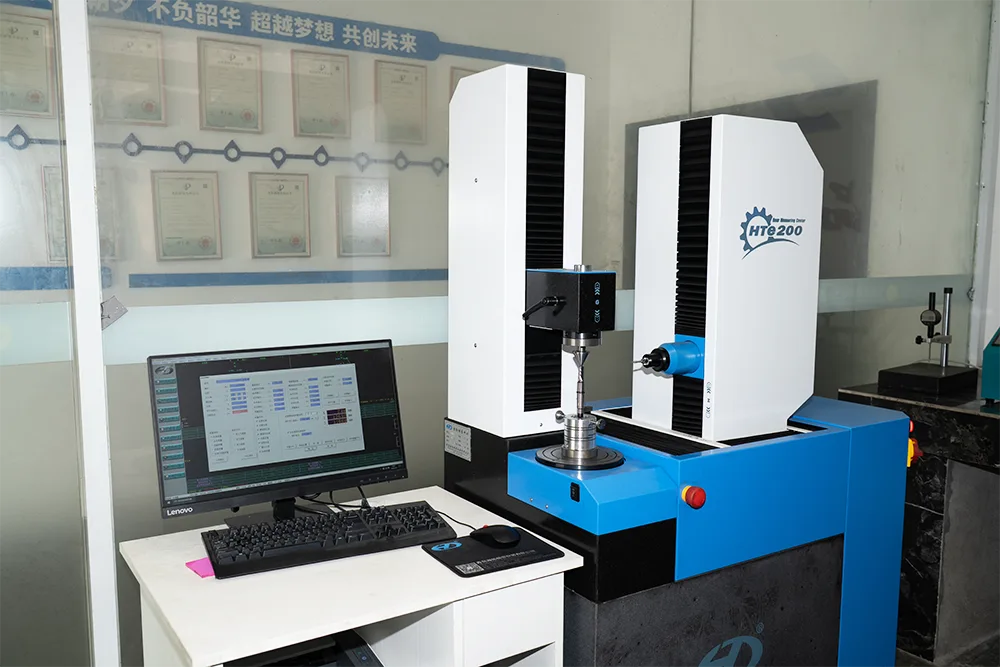
Quy trình trục trơn không gỉ của Guanshuo bắt đầu bằng việc kiểm tra vật liệu đến và kết thúc bằng việc kiểm tra kích thước, bề mặt, độ cứng và hình học. Sử dụng trình tự đó để quyết định bằng chứng nào mà lệnh cần.
Giấy chứng nhận vật liệu phải xác định cấp độ và tình trạng đặt hàng. Kết quả độ cứng phải xác định được quy mô, vị trí và giai đoạn xử lý của nó. Báo cáo chiều sẽ bao gồm phần đã hoàn thành. Việc giữ các hồ sơ đó được kết nối sẽ làm cho việc đánh giá mẫu trở nên hữu ích hơn nhiều.
- Nêu rõ tên gọi vật liệu chính xác và tiêu chuẩn cung cấp quản lý. Tránh ký hiệu "316/316L" lỏng lẻo trừ khi cả hai đều được chấp nhận.
- Xác định điều kiện phân phối hoặc xử lý nhiệt và mọi yêu cầu về độ cứng cuối cùng.
- Mô tả môi trường xử lý, tiếp xúc làm sạch, nhiệt độ và điều kiện tiếp xúc.
- Xác định các bề mặt làm việc, tải trọng và mọi vị trí hao mòn quan sát được.
- Đưa ra các yêu cầu về độ phù hợp cuối cùng, hình học, độ nhám và xử lý bề mặt.
- Thống nhất về hồ sơ vật tư, địa điểm kiểm tra, nội dung báo cáo và nghiệm thu mẫu.
Đối với mẫu ban đầu, chúng tôi muốn nhận được bản vẽ được đánh dấu và mô tả về các điều kiện sử dụng hơn là yêu cầu về "loại thép không gỉ tốt nhất". Điều đó cho phép chúng tôi thảo luận về cấp độ, điều kiện và lộ trình cụ thể, với sự đánh đổi có thể nhìn thấy được trước khi sản xuất.
Câu hỏi người mua hỏi
Có phải 316 luôn tốt hơn 304 đối với trục động cơ?
Số 316 mang lại khả năng chống rỗ clorua được cải thiện so với 304, nhưng sự lựa chọn phụ thuộc vào mức độ tiếp xúc thực tế. Đối với điều kiện ôn hòa, 304 có thể đáp ứng yêu cầu. Bản thân việc chọn 316 không mang lại nhật ký khó hơn, độ vừa vặn chặt chẽ hơn hoặc độ lệch tâm thấp hơn.
Trục động cơ không gỉ 420 có thể đạt được độ cứng bao nhiêu?
Guanshuo chỉ định HRC 48 đến 55 cho tùy chọn trục trơn bằng thép không gỉ 420 sau khi làm nguội và ủ ở nhiệt độ thấp. Bản vẽ phải nêu rõ độ cứng cuối cùng cần thiết, tình trạng vật liệu và vị trí kiểm tra. Giá trị này không áp dụng cho thép 420 chưa được xử lý hoặc cho mọi loại thép không gỉ.
304 và 316 có thể được làm cứng giống như 420 không?
Số 304 và 316 là các loại austenit và không sử dụng phương pháp làm cứng và tôi luyện thông thường của martensitic 420. Gia công nguội có thể làm tăng độ bền không gỉ austenit, vì vậy điều kiện cung cấp vẫn có vấn đề. Xem xét bất kỳ mục tiêu có độ cứng cao nào so với cấp chính xác và quy trình được đề xuất.
Trục được đánh bóng có cần yêu cầu thụ động riêng biệt không?
Nếu cần phải thụ động, hãy chỉ định nó một cách riêng biệt. Đánh bóng mô tả một hoạt động hoàn thiện và không chứng minh rằng quá trình thụ động đã được thực hiện. Guanshuo cung cấp cả tùy chọn đánh bóng và thụ động cho trục động cơ không gỉ.
Tôi nên gửi những gì để lựa chọn vật liệu trục không gỉ?
Gửi bản vẽ, phương tiện vận hành và làm sạch thực tế, nhiệt độ, tải trọng và thông tin tiếp xúc giao phối. Bao gồm các yêu cầu về độ khít, độ cứng, độ hoàn thiện bề mặt và bất kỳ quan sát hư hỏng nào. Những chi tiết này cho phép xem xét cấp độ và tình trạng cùng với lộ trình sản xuất.